180° Return Bend Mga Dimensyon: Paano Basahin ang O at K
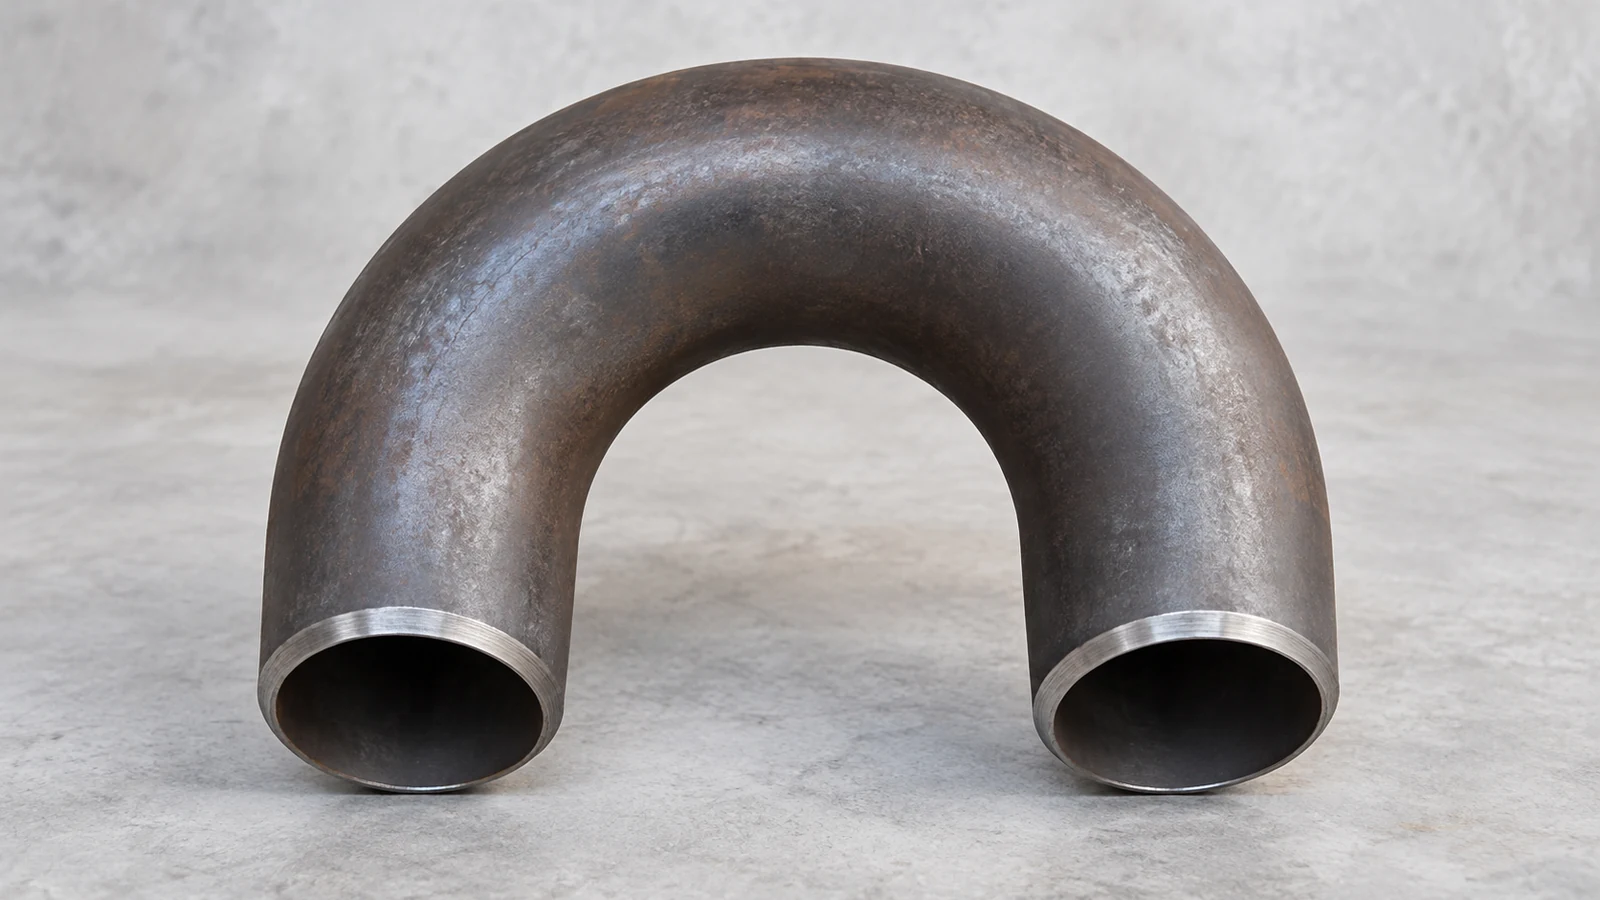
Ang isang 180° return bend ay maaaring baligtarin ang daloy nang tama at hindi pa rin magawa ang layout kung ang center-to-center spacing, back-to-face na dimensyon, kapal ng pader, o weld end ay hindi tumutugma sa konektadong piping. Para sa dimensional na pagsusuri, ang dalawang mga halaga ng pagguhit na nararapat maagang pansin ay O at K. Kinokontrol ng O ang gitna-sa-gitnang distansya sa pagitan ng dalawang magkatulad na paa ng outlet, habang kinokontrol ng K ang pangkalahatang back-to-face na sobre ng pagbabalik. Dapat basahin ng mga mamimili ang mga dimensyong ito kasama ng NPS/DN, diameter sa labas, kapal ng pader, uri ng radius, materyal, at paghahanda ng dulo bago aprubahan ang isang angkop para sa isang RFQ o fabrication drawing.
Ano ang Ibig Sabihin ng O at K sa 180° Return Bend Drawing?
Ang 180° return bend ay lumiliko sa isang linya pabalik sa direksyon kung saan ito nanggaling. Hindi tulad ng isang simpleng callout ng anggulo, dapat ding tukuyin ng drawing kung saan mapupunta ang dalawang parallel pipe legs at kung gaano kalayo ang curved back ng mga angkop na proyekto sa available na espasyo.
Sa karaniwang butt-weld fitting drawings, O ay ang center-to-center na distansya sa pagitan ng dalawang parallel end centerlines. Kung ang isang piping layout ay nagpapakita ng dalawang parallel run na dapat manatiling nakapirming distansya sa pagitan, O ang unang dimensyon na ihahambing sa drawing.
K ay ang back-to-face na dimensyon. Inilalarawan nito ang distansya mula sa pinakalabas na likod ng pagbabalik sa eroplano ng dalawang dulong mukha. Ang K samakatuwid ay nakakaapekto sa pangkalahatang sobre ng pag-install. Ang pagbabalik ay maaaring magkaroon ng tamang O dimensyon ngunit nakakasagabal pa rin sa isang pader, suporta, skid frame, balbula, o kalapit na tubo kung hindi naka-check ang K.
| Item sa pagguhit | Kung ano ang kinokontrol nito | Ano ang dapat ihambing ng mamimili |
|---|---|---|
| O | Center-to-center spacing ng dalawang magkatulad na binti | Mga centerline ng layout ng pipe, spacing ng nozzle, skid o support geometry |
| K | Back-to-face na sobre ng pagbabalik | Magagamit na clearance sa likod ng liko, kalapit na kagamitan, mga miyembro ng istruktura |
| NPS / DN at OD | Laki ng koneksyon | Laki ng konektadong tubo at naaangkop na dimensional na sistema |
| Kapal ng pader | Wakas kapal at bore relasyon | Pipe wall, weld transition, project piping class |
Ang mga sukat na ito ay hindi dapat basahin nang hiwalay. Ang isang karaniwang laki ng pagbalik ay kapaki-pakinabang lamang kapag ang buong koneksyon ay tumutugma sa linya na dapat nitong salihan.
Paano Magkaiba ang Long-Radius at Short-Radius Return?
Ang long-radius at short-radius return bends ay lumilikha ng parehong 180° na pagbabago sa direksyon, ngunit hindi sila sumasakop sa parehong espasyo. Ang pagbabago sa curvature ay nakakaapekto sa parehong O at K, na nangangahulugan na ang radius na pagpipilian ay nagbabago sa posisyon ng pangalawang paa ng tubo at ang puwang na kinakailangan sa likod ng pagbabalik.
Long-Radius na Mga Dimensyon ng Pagbabalik
Ang isang mahabang radius return ay gumagamit ng mas malaking centerline radius. Sa isang karaniwang dimensyon na talahanayan, ito ay karaniwang gumagawa ng mas malaking distansya mula center-to-center at mas malaking pangkalahatang return envelope kaysa sa kaukulang short-radius form. Ang mas malaking geometry ay maaaring umangkop sa isang layout na may sapat na espasyo, ngunit hindi dapat ituring ng artikulo ang mahabang radius bilang awtomatikong mas mahusay para sa bawat linya ng proseso. Kinokontrol pa rin ng klase ng piping, pagguhit ng proyekto, kinakailangan sa daloy, pagsusuri ng stress, at pamamahala sa pagpili.
Mga Dimensyon ng Pagbabalik ng Maikling Radius
Ang isang maikling-radius return ay binabawasan ang geometric na sobre. Maaari itong maging kapaki-pakinabang kung saan limitado ang espasyo ng piping, ngunit ang compact na hugis ay dapat na pinahihintulutan ng naaangkop na detalye ng proyekto. Hindi dapat palitan ng mga mamimili ang SR para sa LR dahil lamang ang parehong mga produkto ay may parehong nominal na laki at 180° anggulo. Kung magbabago ang O o K, maaaring lumayo ang konektadong parallel leg mula sa lokasyong ipinapakita sa fabrication drawing.
Para sa mga proyektong gumagamit ng ASME dimensional convention, ang tamang diskarte ay ang piliin ang naaangkop na edisyon at basahin ang 180° return table para sa kinakailangang NPS at radius form. Kung ang proyekto ay gumagamit ng EN, JIS, GOST, GB/T, isang pagguhit ng kliyente, o isang pasadyang pamantayan sa paggawa, dapat tukuyin ng quotation ang batayan na iyon sa halip na ipagpalagay na ASME geometry.
Paano Itugma ang Mga Dimensyon ng Return Bend sa isang Piping Layout
Ang pinakamabilis na paraan upang maiwasan ang isang maling pagliko ng pagbalik ay ang magsimula sa konektadong pipe at ang pagguhit ng layout sa halip na sa isang pangalan ng catalog. Maaaring gamitin ng isang mamimili ang sumusunod na pagkakasunud-sunod.
- Kumpirmahin ang laki ng konektadong linya. Magtala ng NPS/DN o aktwal na diameter sa labas, hindi lamang isang pamilyar na paglalarawan ng kalakalan.
- Itala ang kapal ng pader ng tubo. Ang pagbabalik ay dapat kumonekta sa aktwal na pipe wall na ginamit ng proyekto, hindi lamang sa parehong nominal na laki.
- Tukuyin ang kinakailangang radius form. Kumpirmahin kung ang pagguhit ay nangangailangan ng LR, SR, isa pang tinukoy na radius ng bend, o isang custom na geometry.
- Ihambing ang O sa mga centerline ng layout. Dapat ilagay ng center-to-center distance ang pangalawang pipe leg kung saan inaasahan ito ng drawing.
- Ihambing ang K sa available na sobre. Suriin ang mga kalapit na suporta, frame, kagamitan, access zone, at katabing piping.
- I-verify ang kondisyon ng pagtatapos. Kumpirmahin ang paghahanda ng butt-weld bevel, anumang kinakailangan sa paglipat, at kung ang mga straight tangent ay bahagi ng drawing.
ng MGTSP Pipe Bend Ang pahina ng produkto ay naglilista ng 45° at 180° na naka-customize na mga opsyon sa anggulo, DN25-DN1200 na nominal na laki, pipeline-matched na kapal ng pader, at mga bevel na hinang-hinang. Ang mga na-publish na opsyon na iyon ay ginagawang may kaugnayan ang page kapag ang isang mamimili ay naghahanda ng isang return-bend na pagtatanong, ngunit ang eksaktong O, K, radius, pader, materyal, at batayan ng pagguhit ay kailangan pa ring kumpirmahin para sa naka-quote na item.
Mahalaga ang pagkakaibang ito dahil maaaring mag-alok ang isang supplier ng 180° bend na tama sa anggulo ngunit mali sa geometry. Samakatuwid, dapat ibalik ng isang panipi ang mga kritikal na sukat o isang minarkahang guhit sa halip na umasa sa pangalan ng produkto lamang.
Aling Mga Dimensyon ang Dapat Suriin Bago ang Paggawa?
Matapos ang pangkalahatang O at K geometry ay umaangkop sa layout, ang koneksyon ay nangangailangan pa rin ng isang dimensional na pagsusuri. Para sa isang butt-weld 180 degree return bend, apat na grupo ng impormasyon ang dapat manatiling nakatali.
| Suriin ang item | Bakit ito mahalaga | Katibayan na hinihiling |
|---|---|---|
| Nominal na laki at diameter sa labas | Kinukumpirma ang pisikal na interface ng pipe | Pagguhit, karaniwang talahanayan, dimensional sheet ng supplier |
| Kapal ng pader | Nakakaapekto sa bore, weld-end na kapal, at detalye ng paglipat | PO line item, piping class, product drawing |
| O at K | Kinokontrol ang lokasyon ng U-turn at pangkalahatang sobre | May markang angkop na drawing o naaangkop na dimensional na talahanayan |
| Tapusin ang paghahanda | Kinokontrol ang fit-up sa konektadong tubo | Detalye ng bevel, kinakailangan sa WPS/proyekto, drawing ng supplier |
| Materyal at karaniwang batayan | Tinutukoy ang angkop na ispesipikasyon na sinipi | Grado ng materyal, angkop na pamantayan, mga kinakailangan sa MTC/inspeksyon |
Ang kapal ng pader ay nararapat na espesyal na pansin. Dalawang kabit na may parehong DN ay maaaring inilaan para sa magkaibang mga pader ng linya. Kung ang inaalok na pagbabalik ay malaki ang pagkakaiba sa konektadong tubo sa dulo ng hinang, ang proyekto ay maaaring mangailangan ng isang tinukoy na transition o detalye ng machining. Ang desisyong iyon ay kabilang sa code ng proyekto, pamamaraan ng welding, o pagguhit ng engineering; hindi ito dapat improvised sa panahon ng pag-install.
Inililista ng MGTSP ang ilang materyal at dimensional na sistema sa pipe-bend page nito, kabilang ang mga sanggunian ng GB/T, ASME, EN, JIS, at GOST. Dapat sabihin ng mga mamimili ang eksaktong kinakailangan ng proyekto sa RFQ sa halip na humingi ng hindi natukoy na "internasyonal na pamantayan" na liko. Nalalapat ang parehong panuntunan kapag nagba-browse sa mas malawak hanay ng mga kabit ng tubo: kinukumpirma ng kategorya ang pamilya ng produkto, habang dapat tukuyin ng indibidwal na panipi ang aktwal na materyal, sukat, at batayan ng inspeksyon.
Paano Magbasa ng 180° Return Bend Dimension Table nang Tama
Ang talahanayan ng dimensyon ay kapaki-pakinabang lamang kapag alam ng mambabasa kung aling row, radius form, at mga unit ang nalalapat. Pinipigilan ng sumusunod na pagsusuri ang maraming mga error sa pag-order.
- Piliin muna ang tamang talahanayan. Huwag paghaluin ang mga dimensyon ng elbow, 180° return dimension, gawa-gawang dimensyon ng bend, o ibang karaniwang pamilya.
- Hanapin ang kinakailangang NPS/DN. Kumpirmahin ang kaukulang diameter sa labas kung saan ibinibigay ito ng talahanayan.
- Paghiwalayin ang mga column ng LR at SR. Ang mga halaga ng O at K para sa mahaba at maikling radius na pagbabalik ay hindi mapapalitan.
- Suriin ang mga yunit. Huwag pagsamahin ang mga pulgadang sukat mula sa isang dokumento na may mga halaga ng milimetro mula sa isa pa nang walang sinasadyang conversion.
- Suriin ang karaniwang edisyon. Gamitin ang edisyong pinangalanan ng proyekto, purchase order, o naaprubahang detalye ng piping.
- Huwag gawing garantiya ng katha ang halaga ng catalog. Ang naka-quote na drawing ng supplier at mga naaangkop na kinakailangan sa pagpapaubaya ay nangangailangan pa rin ng pagsusuri.
Halimbawa, tinutukoy ng ASME B16.9 dimensional table ang center-to-center value O mula sa back-to-face value na K at nagbibigay ng hiwalay na return geometry para sa mga naaangkop na radius form. Ang mahalagang aral para sa isang RFQ ay hindi magsaulo ng isang numero; ito ay upang matiyak na ang numero ay nagmumula sa tamang talahanayan at nakatali sa parehong angkop na ibibigay.
Paano Naaapektuhan ng O at K ang Tunay na Layout?
Isaalang-alang ang isang skid na may dalawang parallel na linya ng proseso. Ang unang linya ay pumapasok sa isang 180° na pagbabalik at ang pangalawang linya ay dapat dumaong sa isang nakapirming pipe support. Kung ang naka-quote na pagbabalik ay may O value na mas malaki kaysa sa drawing, ang pangalawang binti ay lumilipat patagilid. Kung ang O ay tama ngunit ang K ay mas malaki kaysa sa pinapayagan, ang panlabas na likod ng fitting ay maaaring sumalungat sa skid frame. Sa parehong mga kaso ang angkop ay mukhang isang wastong 180° U-bend, ngunit hindi ito akma sa pagpupulong.
Ito ang dahilan kung bakit nabibilang ang O at K sa parehong pagsusuri sa pagguhit bilang laki ng linya at kapal ng pader. Ang mga ito ay mga sukat ng pag-install, hindi pandekorasyon na data ng catalog.
Kailan Dapat Suriin muli ang Detalye ng Return Bend?
Suriin muli ang detalye bago ang pag-apruba kapag nalalapat ang alinman sa mga sumusunod na kundisyon:
- Ang pagguhit ng proyekto ay nagpapakita ng isang nakapirming distansya mula sa gitna hanggang sa gitna na hindi malinaw na tumutugma sa karaniwang pagbabalik.
- Ang pagbabalik ay dapat magkasya sa loob ng compact skid, heat-exchanger connection zone, rack, enclosure, o umiiral na espasyo ng halaman.
- Ang pader ng tubo ay naiiba sa karaniwang iskedyul o ang angkop na dingding ay hindi nakasaad sa sipi.
- Ang supplier ay nagmumungkahi ng ibang radius mula sa drawing o piping class.
- Gumagamit ang linya ng isang non-ASME standard system o isang drawing na dimensional na partikular sa kliyente.
- Ang mga straight tangent, espesyal na bevel, transition machining, o karagdagang inspeksyon ay kinakailangan.
- Ang fitting ay pinapalitan sa isang umiiral na linya kung saan ang mga field centerline at clearance ay naayos na.
Sa mga sitwasyong ito, humingi ng isang dimensional na pagguhit bago ang paggawa o pagpapadala. Dapat ipakita ng drawing ang impormasyong aktwal na kumokontrol sa fit: NPS/DN o OD, kapal ng pader, radius o uri ng pagbabalik, O, K, paghahanda ng dulo, materyal, at anumang haba ng tangent.
Ano ang Dapat Isama sa isang 180° Return Bend RFQ?
Ang isang maigsi na RFQ ay mas kapaki-pakinabang kaysa sa isang mahabang paglalarawan ng produkto kung kumpleto ang dimensional na impormasyon. Maaaring kabilang sa isang praktikal na line item ang:
- Dami
- 180° return bend / return fitting na paglalarawan
- NPS/DN o panlabas na diameter
- Ang kapal o iskedyul ng pader ng konektadong pipe
- Kinakailangang grado ng materyal
- LR, SR, o drawing-defined radius
- Kinakailangang sukat na pamantayan at edisyon
- O at K kung sila ay kinokontrol ng pagguhit ng proyekto
- Paghahanda sa dulo ng butt-weld o iba pang detalye ng dulo
- Kinakailangang materyal na sertipiko, inspeksyon, at impormasyon sa pagmamarka
- Pagguhit ng proyekto kapag ang geometry ay kritikal sa espasyo
Maaaring gamitin ng Maigaotuo / MGTSP ang impormasyong ito upang itugma ang pagtatanong sa hanay ng supply ng pipe-bend at pipe-fitting nito. Para sa pagbabalik na partikular sa proyekto, magagawa ng mga mamimili ipadala ang piping requirements sa MGTSP na may kaugnay na pagguhit, sukat, dingding, materyal, pamantayan, at dami para sa pagsusuri ng panipi.
Konklusyon
Para sa isang 180° return bend, ang anggulo lamang ay hindi nagpapatunay na ang angkop ay magkasya sa linya. Tinutukoy ng O ang spacing sa pagitan ng mga parallel pipe centerlines, habang tinutukoy ng K ang back-to-face na sobre. Suriin ang pareho laban sa layout, pagkatapos ay kumpirmahin ang NPS/DN, diameter sa labas, kapal ng pader, radius form, materyal, standard, at mga dulo ng weld. Kapag kinokontrol ang geometry ng proyekto, ang pinakaligtas na RFQ ay isa na kasama ang pagguhit at humihiling sa supplier na ibalik ang eksaktong mga sukat na sinipi.