180° റിട്ടേൺ ബെൻഡ് അളവുകൾ: O, K എന്നിവ എങ്ങനെ വായിക്കാം
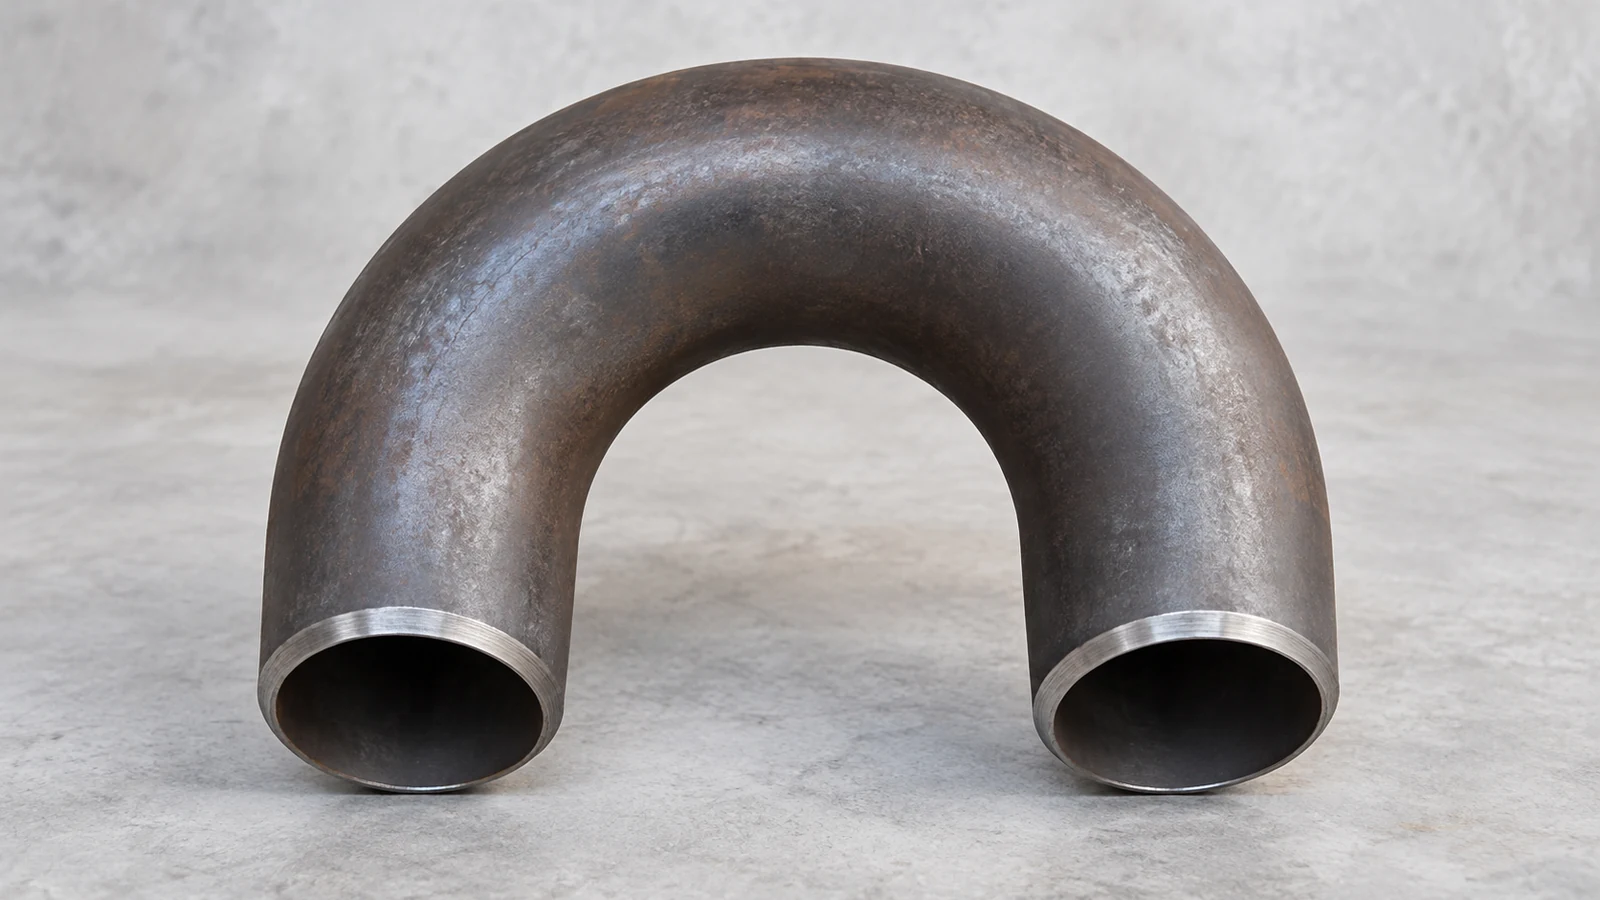
180° റിട്ടേൺ ബെൻഡിന് ശരിയായി റിവേഴ്സ് ഫ്ലോ ചെയ്യാം, അതിൻ്റെ മധ്യത്തിൽ നിന്ന് നടുക്ക് സ്പെയ്സിംഗ്, ബാക്ക്-ടു-ഫേസ് ഡൈമൻഷൻ, ഭിത്തിയുടെ കനം, അല്ലെങ്കിൽ വെൽഡ് അറ്റങ്ങൾ എന്നിവ ബന്ധിപ്പിച്ച പൈപ്പിംഗുമായി പൊരുത്തപ്പെടുന്നില്ലെങ്കിൽ ലേഔട്ടിനെ പരാജയപ്പെടുത്താം. ഡൈമൻഷണൽ അവലോകനത്തിനായി, ആദ്യകാല ശ്രദ്ധ അർഹിക്കുന്ന രണ്ട് ഡ്രോയിംഗ് മൂല്യങ്ങൾ O ഒപ്പം K. O രണ്ട് സമാന്തര ഔട്ട്ലെറ്റ് കാലുകൾക്കിടയിലുള്ള മധ്യത്തിൽ നിന്ന് നടുവിലേക്ക് ദൂരം നിയന്ത്രിക്കുന്നു, അതേസമയം K റിട്ടേണിൻ്റെ മൊത്തത്തിലുള്ള ബാക്ക്-ടു-ഫേസ് എൻവലപ്പിനെ നിയന്ത്രിക്കുന്നു. ഒരു RFQ അല്ലെങ്കിൽ ഫാബ്രിക്കേഷൻ ഡ്രോയിംഗിന് അനുയോജ്യമാക്കുന്നതിന് മുമ്പ് വാങ്ങുന്നവർ ഈ അളവുകൾ NPS/DN, പുറം വ്യാസം, ഭിത്തിയുടെ കനം, ആരത്തിൻ്റെ തരം, മെറ്റീരിയൽ, അവസാനം തയ്യാറാക്കൽ എന്നിവയ്ക്കൊപ്പം വായിക്കണം.
180° റിട്ടേൺ ബെൻഡ് ഡ്രോയിംഗിൽ O, K എന്നിവ എന്താണ് അർത്ഥമാക്കുന്നത്?
180° റിട്ടേൺ ബെൻഡ് ഒരു രേഖയെ അത് വന്ന ദിശയിലേക്ക് തിരിച്ചുവിടുന്നു. ഒരു ലളിതമായ ആംഗിൾ കോൾഔട്ടിൽ നിന്ന് വ്യത്യസ്തമായി, രണ്ട് സമാന്തര പൈപ്പ് കാലുകൾ എവിടെയാണ് ഇറങ്ങുകയെന്നും ലഭ്യമായ സ്ഥലത്തേക്ക് ഫിറ്റിംഗ് പ്രോജക്റ്റുകളുടെ വളഞ്ഞ പിൻഭാഗം എത്രത്തോളം വരുമെന്നും ഡ്രോയിംഗ് നിർവചിക്കേണ്ടതുണ്ട്.
സാധാരണ ബട്ട്-വെൽഡ് ഫിറ്റിംഗ് ഡ്രോയിംഗുകളിൽ, O രണ്ട് സമാന്തര അവസാന കേന്ദ്രരേഖകൾക്കിടയിലുള്ള മധ്യ-മധ്യ ദൂരമാണ്. ഒരു പൈപ്പിംഗ് ലേഔട്ട് രണ്ട് സമാന്തര റണ്ണുകൾ കാണിക്കുന്നുവെങ്കിൽ, അത് ഒരു നിശ്ചിത അകലത്തിൽ തുടരണം, ഡ്രോയിംഗുമായി താരതമ്യം ചെയ്യുന്നതിനുള്ള ആദ്യ മാനം O ആണ്.
K ആണ് മുഖാമുഖം. രണ്ട് അറ്റത്തെ മുഖങ്ങളുടെ തലത്തിലേക്കുള്ള മടക്കത്തിൻ്റെ പുറത്തെ പുറകിൽ നിന്നുള്ള ദൂരം ഇത് വിവരിക്കുന്നു. അതിനാൽ കെ മൊത്തത്തിലുള്ള ഇൻസ്റ്റലേഷൻ എൻവലപ്പിനെ ബാധിക്കുന്നു. ഒരു റിട്ടേണിന് ശരിയായ O ഡൈമൻഷൻ ഉണ്ടായിരിക്കാം, പക്ഷേ K പരിശോധിച്ചിട്ടില്ലെങ്കിൽ ഒരു മതിൽ, പിന്തുണ, സ്കിഡ് ഫ്രെയിം, വാൽവ് അല്ലെങ്കിൽ അടുത്തുള്ള പൈപ്പ് എന്നിവയിൽ ഇപ്പോഴും ഇടപെടും.
| ഡ്രോയിംഗ് ഇനം | അത് എന്താണ് നിയന്ത്രിക്കുന്നത് | വാങ്ങുന്നയാൾ എന്താണ് താരതമ്യം ചെയ്യേണ്ടത് |
|---|---|---|
| O | രണ്ട് സമാന്തര കാലുകളുടെ മധ്യത്തിൽ നിന്ന് മധ്യത്തിൽ നിന്ന് ഇടവിട്ട് ഇടം | പൈപ്പ് ലേഔട്ട് സെൻ്റർലൈനുകൾ, നോസൽ സ്പേസിംഗ്, സ്കിഡ് അല്ലെങ്കിൽ സപ്പോർട്ട് ജ്യാമിതി |
| K | തിരിച്ചുവരവിൻ്റെ മുഖാമുഖമുള്ള കവർ | വളവിന് പിന്നിൽ ലഭ്യമായ ക്ലിയറൻസ്, അടുത്തുള്ള ഉപകരണങ്ങൾ, ഘടനാപരമായ അംഗങ്ങൾ |
| NPS / DN, OD | കണക്ഷൻ വലുപ്പം | ബന്ധിപ്പിച്ച പൈപ്പ് വലുപ്പവും ബാധകമായ ഡൈമൻഷണൽ സിസ്റ്റവും |
| മതിൽ കനം | കനവും വിരസമായ ബന്ധവും അവസാനിപ്പിക്കുക | പൈപ്പ് മതിൽ, വെൽഡ് ട്രാൻസിഷൻ, പ്രോജക്റ്റ് പൈപ്പിംഗ് ക്ലാസ് |
ഈ അളവുകൾ ഒറ്റപ്പെട്ട് വായിക്കാൻ പാടില്ല. മുഴുവൻ കണക്ഷനും ചേരേണ്ട ലൈനുമായി പൊരുത്തപ്പെടുമ്പോൾ മാത്രമേ സാധാരണ വലുപ്പത്തിലുള്ള റിട്ടേൺ ഉപയോഗപ്രദമാകൂ.
ലോംഗ്-റേഡിയസ്, ഷോർട്ട്-റേഡിയസ് റിട്ടേണുകൾ എങ്ങനെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നു?
ലോംഗ്-റേഡിയസ്, ഷോർട്ട്-റേഡിയസ് റിട്ടേൺ ബെൻഡുകൾ ദിശയിൽ ഒരേ 180 ° മാറ്റം സൃഷ്ടിക്കുന്നു, പക്ഷേ അവ ഒരേ ഇടം ഉൾക്കൊള്ളുന്നില്ല. വക്രതയിലെ മാറ്റം O, K എന്നിവയെ ബാധിക്കുന്നു, അതായത് റേഡിയസ് ചോയ്സ് രണ്ടാമത്തെ പൈപ്പ് ലെഗിൻ്റെ സ്ഥാനവും റിട്ടേണിന് പിന്നിൽ ആവശ്യമായ സ്ഥലവും മാറ്റുന്നു.
ലോംഗ്-റേഡിയസ് റിട്ടേൺ അളവുകൾ
ഒരു നീണ്ട-റേഡിയസ് റിട്ടേൺ ഒരു വലിയ മധ്യരേഖ ആരം ഉപയോഗിക്കുന്നു. ഒരു സ്റ്റാൻഡേർഡ് ഡൈമൻഷണൽ ടേബിളിൽ, ഇത് സാധാരണയായി ഒരു വലിയ മധ്യ-മധ്യ ദൂരവും അനുബന്ധ ഷോർട്ട്-റേഡിയസ് രൂപത്തേക്കാൾ വലിയ മൊത്തത്തിലുള്ള റിട്ടേൺ എൻവലപ്പും നിർമ്മിക്കുന്നു. വലിയ ജ്യാമിതി മതിയായ ഇടമുള്ള ഒരു ലേഔട്ടിന് അനുയോജ്യമാകാം, എന്നാൽ ലേഖനം ഓരോ പ്രോസസ് ലൈനിനും സ്വയമേവ മെച്ചമായി ദീർഘദൂരം പരിഗണിക്കരുത്. പൈപ്പിംഗ് ക്ലാസ്, പ്രോജക്റ്റ് ഡ്രോയിംഗ്, ഫ്ലോ ആവശ്യകത, സമ്മർദ്ദ വിശകലനം, ഭരണ നിലവാരം എന്നിവ ഇപ്പോഴും തിരഞ്ഞെടുക്കലിനെ നിയന്ത്രിക്കുന്നു.
ഷോർട്ട്-റേഡിയസ് റിട്ടേൺ അളവുകൾ
ഒരു ഹ്രസ്വ-റേഡിയസ് റിട്ടേൺ ജ്യാമിതീയ എൻവലപ്പ് കുറയ്ക്കുന്നു. പൈപ്പിംഗ് സ്ഥലം പരിമിതമായിരിക്കുന്നിടത്ത് ഇത് ഉപയോഗപ്രദമാകും, എന്നാൽ കോംപാക്റ്റ് ആകാരം ബാധകമായ പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷൻ അനുവദിക്കണം. രണ്ട് ഉൽപ്പന്നങ്ങൾക്കും ഒരേ നാമമാത്ര വലുപ്പവും 180° കോണും ഉള്ളതിനാൽ വാങ്ങുന്നവർ SR-ന് LR-ന് പകരം വയ്ക്കരുത്. O അല്ലെങ്കിൽ K മാറുകയാണെങ്കിൽ, ബന്ധിപ്പിച്ച സമാന്തര കാലിന് ഫാബ്രിക്കേഷൻ ഡ്രോയിംഗിൽ കാണിച്ചിരിക്കുന്ന സ്ഥലത്ത് നിന്ന് മാറാൻ കഴിയും.
ASME ഡൈമൻഷണൽ കൺവെൻഷനുകൾ ഉപയോഗിക്കുന്ന പ്രോജക്റ്റുകൾക്ക്, ബാധകമായ പതിപ്പ് തിരഞ്ഞെടുത്ത് ആവശ്യമായ NPS, റേഡിയസ് ഫോമിനായി 180° റിട്ടേൺ ടേബിൾ വായിക്കുക എന്നതാണ് ശരിയായ സമീപനം. പ്രോജക്റ്റ് EN, JIS, GOST, GB/T, ഒരു ക്ലയൻ്റ് ഡ്രോയിംഗ് അല്ലെങ്കിൽ ഒരു ഇഷ്ടാനുസൃത ഫാബ്രിക്കേഷൻ സ്റ്റാൻഡേർഡ് ഉപയോഗിക്കുന്നുവെങ്കിൽ, ഉദ്ധരണി ASME ജ്യാമിതി അനുമാനിക്കുന്നതിന് പകരം ആ അടിസ്ഥാനം തിരിച്ചറിയണം.
ഒരു പൈപ്പിംഗ് ലേഔട്ടിലേക്ക് റിട്ടേൺ ബെൻഡ് അളവുകൾ എങ്ങനെ പൊരുത്തപ്പെടുത്താം
തെറ്റായ റിട്ടേൺ ബെൻഡ് ഒഴിവാക്കാനുള്ള ഏറ്റവും വേഗമേറിയ മാർഗം, ഒരു കാറ്റലോഗ് പേരിനേക്കാൾ കണക്റ്റുചെയ്ത പൈപ്പും ലേഔട്ട് ഡ്രോയിംഗും ഉപയോഗിച്ച് ആരംഭിക്കുക എന്നതാണ്. ഒരു വാങ്ങുന്നയാൾക്ക് ഇനിപ്പറയുന്ന ക്രമം ഉപയോഗിക്കാം.
- ബന്ധിപ്പിച്ച ലൈൻ വലുപ്പം സ്ഥിരീകരിക്കുക. പരിചിതമായ വ്യാപാര വിവരണം മാത്രമല്ല, NPS/DN അല്ലെങ്കിൽ യഥാർത്ഥ ബാഹ്യ വ്യാസം രേഖപ്പെടുത്തുക.
- പൈപ്പ് മതിൽ കനം രേഖപ്പെടുത്തുക. റിട്ടേൺ, പ്രോജക്റ്റ് ഉപയോഗിക്കുന്ന യഥാർത്ഥ പൈപ്പ് ഭിത്തിയുമായി ബന്ധിപ്പിക്കണം, കേവലം നാമമാത്രമായ വലുപ്പമല്ല.
- ആവശ്യമായ റേഡിയസ് ഫോം തിരിച്ചറിയുക. ഡ്രോയിംഗ് LR, SR, മറ്റൊരു നിർവചിക്കപ്പെട്ട ബെൻഡ് റേഡിയസ് അല്ലെങ്കിൽ ഒരു ഇഷ്ടാനുസൃത ജ്യാമിതി എന്നിവയ്ക്കായി വിളിക്കുന്നുണ്ടോ എന്ന് സ്ഥിരീകരിക്കുക.
- ലേഔട്ട് സെൻ്റർലൈനുകളുമായി O താരതമ്യം ചെയ്യുക. ഡ്രോയിംഗ് പ്രതീക്ഷിക്കുന്നിടത്ത് മധ്യ-മധ്യ ദൂരം രണ്ടാമത്തെ പൈപ്പ് ലെഗ് സ്ഥാപിക്കണം.
- ലഭ്യമായ എൻവലപ്പുമായി കെ താരതമ്യം ചെയ്യുക. സമീപത്തുള്ള പിന്തുണകൾ, ഫ്രെയിമുകൾ, ഉപകരണങ്ങൾ, ആക്സസ് സോണുകൾ, അടുത്തുള്ള പൈപ്പിംഗ് എന്നിവ പരിശോധിക്കുക.
- അവസാന അവസ്ഥ പരിശോധിക്കുക. ബട്ട്-വെൽഡ് ബെവൽ തയ്യാറാക്കൽ, ഏതെങ്കിലും ട്രാൻസിഷൻ ആവശ്യകത, നേരായ ടാൻജെൻ്റുകൾ എന്നിവ ഡ്രോയിംഗിൻ്റെ ഭാഗമാണോ എന്ന് സ്ഥിരീകരിക്കുക.
എംജിടിഎസ്പിയുടെ പൈപ്പ് വളവ് ഉൽപ്പന്ന പേജ് 45°, 180° ഇഷ്ടാനുസൃത ആംഗിൾ ഓപ്ഷനുകൾ, DN25-DN1200 നാമമാത്ര വലുപ്പങ്ങൾ, പൈപ്പ് ലൈനുമായി പൊരുത്തപ്പെടുന്ന മതിൽ കനം, വെൽഡ്-തയ്യാറാക്കിയ ബെവലുകൾ എന്നിവ ലിസ്റ്റുചെയ്യുന്നു. ഒരു വാങ്ങുന്നയാൾ റിട്ടേൺ-ബെൻഡ് അന്വേഷണം തയ്യാറാക്കുമ്പോൾ ആ പ്രസിദ്ധീകരിച്ച ഓപ്ഷനുകൾ പേജിനെ പ്രസക്തമാക്കുന്നു, എന്നാൽ കൃത്യമായ O, K, റേഡിയസ്, മതിൽ, മെറ്റീരിയൽ, ഡ്രോയിംഗ് അടിസ്ഥാനം എന്നിവ ഉദ്ധരിച്ച ഇനത്തിന് ഇപ്പോഴും സ്ഥിരീകരിക്കേണ്ടതുണ്ട്.
ഈ വ്യത്യാസം പ്രധാനമാണ്, കാരണം ഒരു വിതരണക്കാരന് കോണിൽ ശരിയായതും ജ്യാമിതിയിൽ തെറ്റായതുമായ 180° ബെൻഡ് വാഗ്ദാനം ചെയ്യാൻ കഴിയും. അതിനാൽ ഒരു ഉദ്ധരണി ഉൽപ്പന്നത്തിൻ്റെ പേരിൽ മാത്രം ആശ്രയിക്കുന്നതിനുപകരം നിർണായക അളവുകളോ അടയാളപ്പെടുത്തിയ ഡ്രോയിംഗോ നൽകണം.
ഫാബ്രിക്കേഷന് മുമ്പ് ഏത് അളവുകൾ പരിശോധിക്കണം?
മൊത്തത്തിലുള്ള O, K ജ്യാമിതി ലേഔട്ടിന് യോജിച്ചതിന് ശേഷം, കണക്ഷന് ഇപ്പോഴും ഒരു ഡൈമൻഷണൽ അവലോകനം ആവശ്യമാണ്. ഒരു ബട്ട്-വെൽഡ് 180 ഡിഗ്രി റിട്ടേൺ ബെൻഡിനായി, നാല് ഗ്രൂപ്പുകളുടെ വിവരങ്ങൾ ഒരുമിച്ച് ബന്ധിപ്പിച്ചിരിക്കണം.
| ഇനം പരിശോധിക്കുക | എന്തുകൊണ്ട് അത് പ്രധാനമാണ് | ആവശ്യപ്പെടാനുള്ള തെളിവ് |
|---|---|---|
| നാമമാത്ര വലിപ്പവും പുറം വ്യാസവും | ഫിസിക്കൽ പൈപ്പ് ഇൻ്റർഫേസ് സ്ഥിരീകരിക്കുന്നു | ഡ്രോയിംഗ്, സ്റ്റാൻഡേർഡ് ടേബിൾ, സപ്ലയർ ഡൈമൻഷണൽ ഷീറ്റ് |
| മതിൽ കനം | ബോർ, വെൽഡ്-എൻഡ് കനം, സംക്രമണ വിശദാംശങ്ങൾ എന്നിവയെ ബാധിക്കുന്നു | PO ലൈൻ ഇനം, പൈപ്പിംഗ് ക്ലാസ്, ഉൽപ്പന്ന ഡ്രോയിംഗ് |
| ഒയും കെ | യു-ടേൺ ലൊക്കേഷനും മൊത്തത്തിലുള്ള എൻവലപ്പും നിയന്ത്രിക്കുന്നു | അടയാളപ്പെടുത്തിയ ഫിറ്റിംഗ് ഡ്രോയിംഗ് അല്ലെങ്കിൽ ബാധകമായ ഡൈമൻഷണൽ ടേബിൾ |
| തയ്യാറെടുപ്പ് അവസാനിപ്പിക്കുക | ബന്ധിപ്പിച്ച പൈപ്പിലേക്ക് ഫിറ്റ്-അപ്പ് നിയന്ത്രിക്കുന്നു | ബെവൽ വിശദാംശങ്ങൾ, WPS/പ്രോജക്റ്റ് ആവശ്യകത, വിതരണക്കാരൻ്റെ ഡ്രോയിംഗ് |
| മെറ്റീരിയലും സ്റ്റാൻഡേർഡ് അടിസ്ഥാനവും | ഉദ്ധരിച്ചിരിക്കുന്ന ഫിറ്റിംഗ് സ്പെസിഫിക്കേഷൻ നിർവചിക്കുന്നു | മെറ്റീരിയൽ ഗ്രേഡ്, ഫിറ്റിംഗ് സ്റ്റാൻഡേർഡ്, MTC/ഇൻസ്പെക്ഷൻ ആവശ്യകതകൾ |
മതിൽ കനം പ്രത്യേക ശ്രദ്ധ അർഹിക്കുന്നു. ഒരേ ഡിഎൻ ഉള്ള രണ്ട് ഫിറ്റിംഗുകൾ വ്യത്യസ്ത ലൈൻ ഭിത്തികൾക്കായി ഉദ്ദേശിക്കാവുന്നതാണ്. ഓഫർ ചെയ്ത റിട്ടേൺ വെൽഡ് അറ്റത്തുള്ള കണക്റ്റുചെയ്ത പൈപ്പിൽ നിന്ന് ഗണ്യമായി വ്യത്യസ്തമാണെങ്കിൽ, പ്രോജക്റ്റിന് നിർവചിക്കപ്പെട്ട സംക്രമണമോ മെഷീനിംഗ് വിശദാംശമോ ആവശ്യമായി വന്നേക്കാം. ആ തീരുമാനം പ്രോജക്റ്റ് കോഡ്, വെൽഡിംഗ് നടപടിക്രമം അല്ലെങ്കിൽ എഞ്ചിനീയറിംഗ് ഡ്രോയിംഗ് എന്നിവയുടേതാണ്; ഇൻസ്റ്റാളേഷൻ സമയത്ത് അത് മെച്ചപ്പെടുത്താൻ പാടില്ല.
MGTSP അതിൻ്റെ പൈപ്പ്-ബെൻഡ് പേജിൽ GB/T, ASME, EN, JIS, GOST റഫറൻസുകൾ എന്നിവയുൾപ്പെടെ നിരവധി മെറ്റീരിയലുകളും ഡൈമൻഷണൽ സിസ്റ്റങ്ങളും ലിസ്റ്റ് ചെയ്യുന്നു. നിർവചിക്കാത്ത "ഇൻ്റർനാഷണൽ സ്റ്റാൻഡേർഡ്" ബെൻഡിനായി ആവശ്യപ്പെടുന്നതിനുപകരം വാങ്ങുന്നവർ കൃത്യമായ പ്രോജക്റ്റ് ആവശ്യകത RFQ-ൽ പറയണം. വിശാലമായ ബ്രൗസുചെയ്യുമ്പോഴും ഇതേ നിയമം ബാധകമാണ് പൈപ്പ് ഫിറ്റിംഗ്സ് ശ്രേണി: വിഭാഗം ഉൽപ്പന്ന കുടുംബത്തെ സ്ഥിരീകരിക്കുന്നു, അതേസമയം വ്യക്തിഗത ഉദ്ധരണി യഥാർത്ഥ മെറ്റീരിയൽ, അളവുകൾ, പരിശോധനാ അടിസ്ഥാനം എന്നിവ നിർവചിക്കേണ്ടതാണ്.
180° റിട്ടേൺ ബെൻഡ് ഡൈമൻഷൻ ടേബിൾ എങ്ങനെ ശരിയായി വായിക്കാം
ഏത് വരി, ആരം, യൂണിറ്റുകൾ എന്നിവ ബാധകമാണെന്ന് വായനക്കാരന് അറിയുമ്പോൾ മാത്രമേ ഒരു ഡൈമൻഷൻ ടേബിൾ ഉപയോഗപ്രദമാകൂ. ഇനിപ്പറയുന്ന പരിശോധന നിരവധി ഓർഡർ പിശകുകൾ തടയുന്നു.
- ആദ്യം ശരിയായ പട്ടിക തിരഞ്ഞെടുക്കുക. എൽബോ അളവുകൾ, 180° റിട്ടേൺ അളവുകൾ, ഫാബ്രിക്കേറ്റഡ് ബെൻഡ് അളവുകൾ അല്ലെങ്കിൽ മറ്റൊരു സ്റ്റാൻഡേർഡ് ഫാമിലി എന്നിവ മിക്സ് ചെയ്യരുത്.
- ആവശ്യമായ NPS/DN കണ്ടെത്തുക. പട്ടിക നൽകുന്ന അനുബന്ധ ബാഹ്യ വ്യാസം സ്ഥിരീകരിക്കുക.
- LR, SR നിരകൾ വേർതിരിക്കുക. ദൈർഘ്യമേറിയതും ഹ്രസ്വവുമായ റേഡിയസ് റിട്ടേണുകൾക്കുള്ള O, K മൂല്യങ്ങൾ പരസ്പരം മാറ്റാനാകില്ല.
- യൂണിറ്റുകൾ പരിശോധിക്കുക. ബോധപൂർവമായ പരിവർത്തനം കൂടാതെ ഒരു പ്രമാണത്തിൽ നിന്നുള്ള ഇഞ്ച് അളവുകൾ മറ്റൊന്നിൽ നിന്ന് മില്ലിമീറ്റർ മൂല്യങ്ങളുമായി സംയോജിപ്പിക്കരുത്.
- സ്റ്റാൻഡേർഡ് എഡിഷൻ പരിശോധിക്കുക. പ്രോജക്റ്റ്, പർച്ചേസ് ഓർഡർ അല്ലെങ്കിൽ അംഗീകൃത പൈപ്പിംഗ് സ്പെസിഫിക്കേഷൻ എന്നിവ പ്രകാരം പേരിട്ടിരിക്കുന്ന പതിപ്പ് ഉപയോഗിക്കുക.
- ഒരു കാറ്റലോഗ് മൂല്യം ഫാബ്രിക്കേഷൻ ഗ്യാരൻ്റി ആക്കി മാറ്റരുത്. വിതരണക്കാരൻ ഉദ്ധരിച്ച ഡ്രോയിംഗും ബാധകമായ ടോളറൻസ് ആവശ്യകതകളും ഇപ്പോഴും അവലോകനം ചെയ്യേണ്ടതുണ്ട്.
ഉദാഹരണത്തിന്, ASME B16.9 ഡൈമൻഷണൽ ടേബിളുകൾ നടുവിൽ നിന്ന് മധ്യഭാഗത്ത് നിന്ന് O യെ ബാക്ക്-ടു-ഫേസ് വാല്യൂവിൽ നിന്ന് വേർതിരിക്കുകയും ബാധകമായ റേഡിയസ് ഫോമുകൾക്ക് പ്രത്യേക റിട്ടേൺ ജ്യാമിതി നൽകുകയും ചെയ്യുന്നു. ഒരു RFQ-നുള്ള പ്രധാന പാഠം ഒരു നമ്പർ മനഃപാഠമാക്കരുത് എന്നതാണ്; നമ്പർ ശരിയായ പട്ടികയിൽ നിന്നാണ് വരുന്നതെന്നും വിതരണം ചെയ്യുന്ന അതേ ഫിറ്റിംഗുമായി ബന്ധിപ്പിച്ചിട്ടുണ്ടെന്നും ഉറപ്പാക്കാനാണ് ഇത്.
O, K എന്നിവ ഒരു യഥാർത്ഥ ലേഔട്ടിനെ എങ്ങനെ ബാധിക്കും?
രണ്ട് സമാന്തര പ്രോസസ്സ് ലൈനുകളുള്ള ഒരു സ്കിഡ് പരിഗണിക്കുക. ആദ്യ വരി 180 ° റിട്ടേണിലേക്ക് പ്രവേശിക്കുന്നു, രണ്ടാമത്തെ വരി ഒരു നിശ്ചിത പൈപ്പ് പിന്തുണയിൽ ഇറങ്ങണം. ഉദ്ധരിച്ച റിട്ടേണിന് ഡ്രോയിംഗിനെക്കാൾ വലിയ O മൂല്യമുണ്ടെങ്കിൽ, രണ്ടാമത്തെ ലെഗ് വശത്തേക്ക് മാറുന്നു. O ശരിയാണെങ്കിലും K അനുവദനീയമായതിലും വലുതാണെങ്കിൽ, ഫിറ്റിംഗിൻ്റെ പുറംഭാഗം സ്കിഡ് ഫ്രെയിമുമായി ഏറ്റുമുട്ടാം. രണ്ട് സാഹചര്യങ്ങളിലും ഫിറ്റിംഗ് ഇപ്പോഴും സാധുവായ 180° യു-ബെൻഡ് പോലെ കാണപ്പെടുന്നു, പക്ഷേ ഇത് അസംബ്ലിക്ക് അനുയോജ്യമല്ല.
അതുകൊണ്ടാണ് O, K എന്നിവ വരയുടെ വലിപ്പവും മതിലിൻ്റെ കനവും പോലെയുള്ള അതേ ഡ്രോയിംഗ് അവലോകനത്തിൽ ഉൾപ്പെടുന്നത്. അവ ഇൻസ്റ്റലേഷൻ അളവുകളാണ്, അലങ്കാര കാറ്റലോഗ് ഡാറ്റയല്ല.
എപ്പോഴാണ് ഒരു റിട്ടേൺ ബെൻഡ് സ്പെസിഫിക്കേഷൻ വീണ്ടും പരിശോധിക്കേണ്ടത്?
ഇനിപ്പറയുന്ന ഏതെങ്കിലും വ്യവസ്ഥകൾ ബാധകമാകുമ്പോൾ അംഗീകാരത്തിന് മുമ്പ് സ്പെസിഫിക്കേഷൻ വീണ്ടും പരിശോധിക്കുക:
- പ്രോജക്റ്റ് ഡ്രോയിംഗ് ഒരു സ്റ്റാൻഡേർഡ് റിട്ടേണുമായി വ്യക്തമായി പൊരുത്തപ്പെടാത്ത ഒരു നിശ്ചിത മധ്യത്തിൽ നിന്ന് മധ്യഭാഗത്ത് നിന്ന് ദൂരം കാണിക്കുന്നു.
- റിട്ടേൺ ഒരു കോംപാക്റ്റ് സ്കിഡ്, ഹീറ്റ് എക്സ്ചേഞ്ചർ കണക്ഷൻ സോൺ, റാക്ക്, എൻക്ലോഷർ അല്ലെങ്കിൽ നിലവിലുള്ള പ്ലാൻ്റ് സ്പെയ്സ് എന്നിവയ്ക്കുള്ളിൽ ഘടിപ്പിച്ചിരിക്കണം.
- പൈപ്പ് മതിൽ ഒരു പൊതു ഷെഡ്യൂളിൽ നിന്ന് വ്യത്യസ്തമാണ് അല്ലെങ്കിൽ ഫിറ്റിംഗ് മതിൽ ഉദ്ധരണിയിൽ പറഞ്ഞിട്ടില്ല.
- ഡ്രോയിംഗ് അല്ലെങ്കിൽ പൈപ്പിംഗ് ക്ലാസിൽ നിന്ന് വ്യത്യസ്തമായ ഒരു റേഡിയസ് വിതരണക്കാരൻ നിർദ്ദേശിക്കുന്നു.
- ലൈൻ ഒരു നോൺ-ASME സ്റ്റാൻഡേർഡ് സിസ്റ്റം അല്ലെങ്കിൽ ഒരു ക്ലയൻ്റ്-നിർദ്ദിഷ്ട ഡൈമൻഷണൽ ഡ്രോയിംഗ് ഉപയോഗിക്കുന്നു.
- സ്ട്രെയിറ്റ് ടാൻജെൻ്റുകൾ, പ്രത്യേക ബെവലുകൾ, ട്രാൻസിഷൻ മെഷീനിംഗ് അല്ലെങ്കിൽ അധിക പരിശോധന ആവശ്യമാണ്.
- ഫീൽഡ് സെൻ്റർലൈനുകളും ക്ലിയറൻസുകളും ഇതിനകം നിശ്ചയിച്ചിട്ടുള്ള നിലവിലുള്ള ലൈനിലാണ് ഫിറ്റിംഗ് മാറ്റിസ്ഥാപിക്കുന്നത്.
ഇത്തരം സാഹചര്യങ്ങളിൽ, ഫാബ്രിക്കേഷൻ അല്ലെങ്കിൽ ഷിപ്പ്മെൻ്റിന് മുമ്പ് ഒരു ഡൈമൻഷണൽ ഡ്രോയിംഗ് ആവശ്യപ്പെടുക. ഡ്രോയിംഗ് യഥാർത്ഥത്തിൽ ഫിറ്റിനെ നിയന്ത്രിക്കുന്ന വിവരങ്ങൾ കാണിക്കണം: NPS/DN അല്ലെങ്കിൽ OD, മതിൽ കനം, ആരം അല്ലെങ്കിൽ റിട്ടേൺ തരം, O, K, അവസാനം തയ്യാറാക്കൽ, മെറ്റീരിയൽ, കൂടാതെ ഏതെങ്കിലും ടാൻജെൻ്റ് നീളം.
180° റിട്ടേൺ ബെൻഡ് RFQ-ൽ എന്താണ് ഉൾപ്പെടുത്തേണ്ടത്?
ഡൈമൻഷണൽ വിവരങ്ങൾ പൂർണ്ണമാണെങ്കിൽ ഒരു ദൈർഘ്യമേറിയ ഉൽപ്പന്ന വിവരണത്തേക്കാൾ ഒരു സംക്ഷിപ്ത RFQ ഉപയോഗപ്രദമാണ്. ഒരു പ്രായോഗിക ലൈൻ ഇനത്തിൽ ഉൾപ്പെടാം:
- അളവ്
- 180° റിട്ടേൺ ബെൻഡ് / റിട്ടേൺ ഫിറ്റിംഗ് വിവരണം
- NPS/DN അല്ലെങ്കിൽ പുറം വ്യാസം
- ബന്ധിപ്പിച്ച പൈപ്പ് മതിൽ കനം അല്ലെങ്കിൽ ഷെഡ്യൂൾ
- ആവശ്യമായ മെറ്റീരിയൽ ഗ്രേഡ്
- LR, SR, അല്ലെങ്കിൽ ഡ്രോയിംഗ് നിർവചിച്ച ദൂരം
- ആവശ്യമായ ഡൈമൻഷണൽ സ്റ്റാൻഡേർഡും പതിപ്പും
- പ്രൊജക്റ്റ് ഡ്രോയിംഗിലൂടെ നിയന്ത്രിക്കുകയാണെങ്കിൽ O, K
- ബട്ട്-വെൽഡ് എൻഡ് തയ്യാറാക്കൽ അല്ലെങ്കിൽ മറ്റ് അന്തിമ വിശദാംശങ്ങൾ
- ആവശ്യമായ മെറ്റീരിയൽ സർട്ടിഫിക്കറ്റ്, പരിശോധന, അടയാളപ്പെടുത്തൽ വിവരങ്ങൾ
- ജ്യാമിതി സ്പേസ് നിർണായകമാകുമ്പോൾ പ്രോജക്റ്റ് ഡ്രോയിംഗ്
Maigaotuo / MGTSP അതിൻ്റെ പൈപ്പ്-ബെൻഡ്, പൈപ്പ്-ഫിറ്റിംഗ് വിതരണ ശ്രേണിയുമായി അന്വേഷണം പൊരുത്തപ്പെടുത്താൻ ഈ വിവരങ്ങൾ ഉപയോഗിക്കാം. ഒരു പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട വരുമാനത്തിനായി, വാങ്ങുന്നവർക്ക് കഴിയും പൈപ്പിംഗ് ആവശ്യകതകൾ MGTSP ലേക്ക് അയയ്ക്കുക ഉദ്ധരണി അവലോകനത്തിനുള്ള പ്രസക്തമായ ഡ്രോയിംഗ്, വലുപ്പം, മതിൽ, മെറ്റീരിയൽ, സ്റ്റാൻഡേർഡ്, അളവ് എന്നിവയ്ക്കൊപ്പം.
ഉപസംഹാരം
180° റിട്ടേൺ ബെൻഡിന്, ആംഗിൾ മാത്രം ഫിറ്റിംഗ് ലൈനിന് അനുയോജ്യമാകുമെന്ന് തെളിയിക്കുന്നില്ല. O സമാന്തര പൈപ്പ് സെൻ്റർലൈനുകൾ തമ്മിലുള്ള അകലം നിർണ്ണയിക്കുന്നു, അതേസമയം K ബാക്ക്-ടു-ഫേസ് എൻവലപ്പ് നിർണ്ണയിക്കുന്നു. ലേഔട്ടിനെതിരെ രണ്ടും അവലോകനം ചെയ്യുക, തുടർന്ന് NPS/DN, പുറം വ്യാസം, മതിൽ കനം, ആരം രൂപം, മെറ്റീരിയൽ, സ്റ്റാൻഡേർഡ്, വെൽഡ് അറ്റങ്ങൾ എന്നിവ സ്ഥിരീകരിക്കുക. പ്രോജക്റ്റ് ജ്യാമിതി നിയന്ത്രിക്കുമ്പോൾ, ഏറ്റവും സുരക്ഷിതമായ RFQ എന്നത് ഡ്രോയിംഗ് ഉൾപ്പെടുന്ന ഒന്നാണ്, ഉദ്ധരിച്ചിരിക്കുന്ന കൃത്യമായ അളവുകൾ തിരികെ നൽകാൻ വിതരണക്കാരനോട് ആവശ്യപ്പെടുന്നു.