180° રીટર્ન બેન્ડ ડાયમેન્શન: O અને K કેવી રીતે વાંચવું
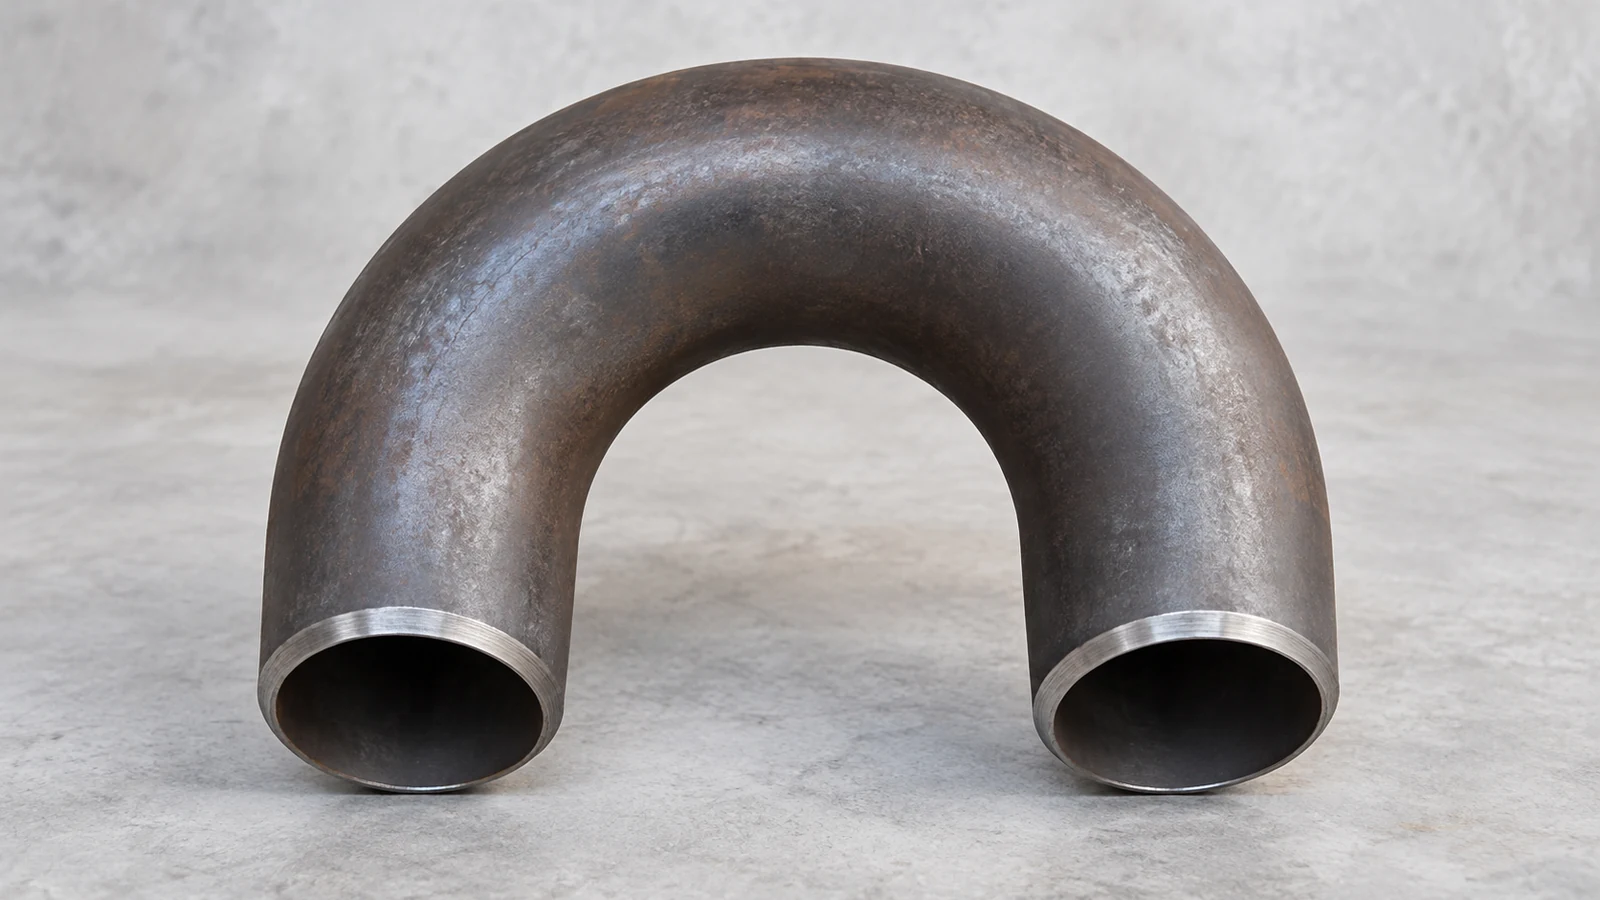
180° રિટર્ન બેન્ડ ફ્લો યોગ્ય રીતે રિવર્સ કરી શકે છે અને જો તેનું કેન્દ્ર-થી-કેન્દ્ર અંતર, બેક-ટુ-ફેસ ડાયમેન્શન, દિવાલની જાડાઈ અથવા વેલ્ડના છેડા કનેક્ટેડ પાઇપિંગ સાથે મેળ ખાતા નથી તો પણ લેઆઉટને નિષ્ફળ કરી શકે છે. પરિમાણીય સમીક્ષા માટે, બે ડ્રોઇંગ મૂલ્યો કે જે પ્રારંભિક ધ્યાનને પાત્ર છે O અને K. O બે સમાંતર આઉટલેટ પગ વચ્ચેના કેન્દ્ર-થી-કેન્દ્રના અંતરને નિયંત્રિત કરે છે, જ્યારે K વળતરના એકંદર બેક-ટુ-ફેસ એન્વેલપને નિયંત્રિત કરે છે. RFQ અથવા ફેબ્રિકેશન ડ્રોઇંગ માટે ફિટિંગને મંજૂરી આપતા પહેલા ખરીદદારોએ NPS/DN, બહારનો વ્યાસ, દિવાલની જાડાઈ, ત્રિજ્યાનો પ્રકાર, સામગ્રી અને અંતિમ તૈયારી સાથે આ પરિમાણો વાંચવા જોઈએ.
180° રીટર્ન બેન્ડ ડ્રોઇંગ પર O અને K નો શું અર્થ થાય છે?
180° રીટર્ન બેન્ડ એક લીટીને તે દિશા તરફ પાછું ફેરવે છે જ્યાંથી તે આવી હતી. સરળ એંગલ કોલઆઉટથી વિપરીત, ડ્રોઇંગ એ પણ વ્યાખ્યાયિત કરવું જોઈએ કે બે સમાંતર પાઇપ પગ ક્યાં ઉતરશે અને ફિટિંગ પ્રોજેક્ટની વક્ર પીઠ ઉપલબ્ધ જગ્યામાં કેટલી દૂર છે.
સામાન્ય બટ-વેલ્ડ ફિટિંગ રેખાંકનો પર, O બે સમાંતર અંત મધ્ય રેખાઓ વચ્ચેનું કેન્દ્ર-થી-કેન્દ્રનું અંતર છે. જો પાઇપિંગ લેઆઉટ બે સમાંતર રન બતાવે છે જે એક નિશ્ચિત અંતરથી અલગ રહેવું જોઈએ, તો O એ રેખાંકન સાથે સરખામણી કરવા માટેનું પ્રથમ પરિમાણ છે.
K બેક-ટુ-ફેસ પરિમાણ છે. તે બે છેડાના ચહેરાના વિમાનમાં પાછા ફરવાના સૌથી બાહ્ય ભાગથી અંતરનું વર્ણન કરે છે. K તેથી એકંદર ઇન્સ્ટોલેશન પરબિડીયુંને અસર કરે છે. વળતરમાં યોગ્ય O પરિમાણ હોઈ શકે છે પરંતુ તેમ છતાં જો K ચકાસાયેલ ન હોય તો દિવાલ, સપોર્ટ, સ્કિડ ફ્રેમ, વાલ્વ અથવા નજીકના પાઇપમાં દખલ કરે છે.
| ડ્રોઇંગ આઇટમ | તે શું નિયંત્રિત કરે છે | ખરીદદારે શું સરખામણી કરવી જોઈએ |
|---|---|---|
| O | બે સમાંતર પગનું કેન્દ્ર-થી-કેન્દ્રનું અંતર | પાઇપ લેઆઉટ સેન્ટરલાઇન્સ, નોઝલ સ્પેસિંગ, સ્કિડ અથવા સપોર્ટ ભૂમિતિ |
| K | વળતરનું બેક-ટુ-ફેસ પરબિડીયું | વળાંક પાછળ ઉપલબ્ધ ક્લિયરન્સ, નજીકના સાધનો, માળખાકીય સભ્યો |
| NPS/DN અને OD | કનેક્શન કદ | કનેક્ટેડ પાઇપનું કદ અને લાગુ ડાયમેન્શનલ સિસ્ટમ |
| દિવાલની જાડાઈ | અંત જાડાઈ અને બોર સંબંધ | પાઇપ દિવાલ, વેલ્ડ સંક્રમણ, પ્રોજેક્ટ પાઇપિંગ વર્ગ |
આ પરિમાણો એકલતામાં વાંચવા જોઈએ નહીં. માનક-કદનું વળતર ત્યારે જ ઉપયોગી છે જ્યારે સમગ્ર કનેક્શન તે જોડાવાની આવશ્યક લાઇન સાથે મેળ ખાતું હોય.
લાંબી-ત્રિજ્યા અને ટૂંકી-ત્રિજ્યા વળતરમાં કેવી રીતે તફાવત છે?
લાંબા-ત્રિજ્યા અને ટૂંકા-ત્રિજ્યા વળતરના વળાંકો દિશામાં સમાન 180° ફેરફાર બનાવે છે, પરંતુ તેઓ સમાન જગ્યા રોકતા નથી. વક્રતામાં ફેરફાર O અને K બંનેને અસર કરે છે, જેનો અર્થ છે કે ત્રિજ્યાની પસંદગી બીજા પાઇપ લેગની સ્થિતિ અને વળતરની પાછળ જરૂરી જગ્યાને બદલે છે.
લાંબા-ત્રિજ્યા વળતર પરિમાણો
લાંબી-ત્રિજ્યાનું વળતર મોટા કેન્દ્રરેખા ત્રિજ્યાનો ઉપયોગ કરે છે. પ્રમાણભૂત પરિમાણીય કોષ્ટકમાં, આ સામાન્ય રીતે અનુરૂપ ટૂંકા-ત્રિજ્યા સ્વરૂપ કરતાં એક વિશાળ કેન્દ્ર-થી-કેન્દ્ર અંતર અને મોટા એકંદર વળતર પરબિડીયું ઉત્પન્ન કરે છે. મોટી ભૂમિતિ પર્યાપ્ત જગ્યા સાથેના લેઆઉટને અનુરૂપ હોઈ શકે છે, પરંતુ લેખે દરેક પ્રક્રિયા રેખા માટે આપોઆપ સારી ત્રિજ્યાને સારી ગણવી જોઈએ નહીં. પાઇપિંગ વર્ગ, પ્રોજેક્ટ ડ્રોઇંગ, પ્રવાહની આવશ્યકતા, તણાવ વિશ્લેષણ અને સંચાલન ધોરણ હજુ પણ પસંદગીને નિયંત્રિત કરે છે.
ટૂંકી-ત્રિજ્યા વળતર પરિમાણો
ટૂંકી-ત્રિજ્યાનું વળતર ભૌમિતિક પરબિડીયું ઘટાડે છે. જ્યાં પાઈપિંગની જગ્યા મર્યાદિત હોય ત્યાં આ ઉપયોગી થઈ શકે છે, પરંતુ લાગુ પ્રોજેક્ટ સ્પષ્ટીકરણ દ્વારા કોમ્પેક્ટ આકારની પરવાનગી હોવી જોઈએ. ખરીદદારોએ LR માટે SR ને બદલે નહીં, કારણ કે બંને ઉત્પાદનો સમાન નજીવી કદ અને 180° કોણ ધરાવે છે. જો O અથવા K બદલાય છે, તો જોડાયેલ સમાંતર પગ ફેબ્રિકેશન ડ્રોઇંગ પર દર્શાવેલ સ્થાનથી દૂર જઈ શકે છે.
ASME ડાયમેન્શનલ કન્વેન્શનનો ઉપયોગ કરતા પ્રોજેક્ટ્સ માટે, યોગ્ય અભિગમ એ લાગુ પડતી એડિશન પસંદ કરવાનો છે અને જરૂરી NPS અને ત્રિજ્યા ફોર્મ માટે 180° રિટર્ન ટેબલ વાંચવાનો છે. જો પ્રોજેક્ટ EN, JIS, GOST, GB/T, ક્લાયંટ ડ્રોઇંગ અથવા કસ્ટમ ફેબ્રિકેશન સ્ટાન્ડર્ડનો ઉપયોગ કરે છે, તો અવતરણ એ ASME ભૂમિતિને ધારણ કરવાને બદલે તે આધારને ઓળખવો જોઈએ.
રીટર્ન બેન્ડના પરિમાણોને પાઇપિંગ લેઆઉટ સાથે કેવી રીતે મેચ કરવું
ખોટા રીટર્ન બેન્ડને ટાળવાનો સૌથી ઝડપી રસ્તો એ છે કે કેટલોગ નામને બદલે કનેક્ટેડ પાઇપ અને લેઆઉટ ડ્રોઇંગથી શરૂઆત કરવી. ખરીદનાર નીચેના ક્રમનો ઉપયોગ કરી શકે છે.
- કનેક્ટેડ લાઇનના કદની પુષ્ટિ કરો. NPS/DN અથવા વાસ્તવિક બહારનો વ્યાસ રેકોર્ડ કરો, માત્ર પરિચિત વેપાર વર્ણન જ નહીં.
- પાઇપ દિવાલની જાડાઈ રેકોર્ડ કરો. રિટર્ન પ્રોજેક્ટ દ્વારા ઉપયોગમાં લેવાતી વાસ્તવિક પાઇપ દિવાલ સાથે જોડાયેલ હોવું જોઈએ, માત્ર સમાન નજીવા કદના નહીં.
- જરૂરી ત્રિજ્યા ફોર્મ ઓળખો. કન્ફર્મ કરો કે શું ડ્રોઇંગ LR, SR, અન્ય નિર્ધારિત બેન્ડ ત્રિજ્યા અથવા કસ્ટમ ભૂમિતિ માટે કહે છે.
- લેઆઉટ કેન્દ્ર રેખાઓ સાથે O ની સરખામણી કરો. કેન્દ્ર-થી-કેન્દ્રના અંતરે બીજો પાઇપ લેગ મૂકવો જોઈએ જ્યાં ડ્રોઇંગ તેની અપેક્ષા રાખે છે.
- ઉપલબ્ધ પરબિડીયું સાથે K ની સરખામણી કરો. નજીકના સપોર્ટ, ફ્રેમ્સ, સાધનસામગ્રી, એક્સેસ ઝોન અને નજીકની પાઇપિંગ તપાસો.
- અંતિમ શરત ચકાસો. બટ-વેલ્ડ બેવલની તૈયારી, કોઈપણ સંક્રમણ આવશ્યકતા અને સીધી સ્પર્શક રેખાંકનો ભાગ છે કે કેમ તેની પુષ્ટિ કરો.
એમજીટીએસપી પાઇપ બેન્ડ ઉત્પાદન પૃષ્ઠ 45° અને 180° કસ્ટમાઇઝ્ડ એન્ગલ વિકલ્પો, DN25-DN1200 નજીવી કદ, પાઇપલાઇન-મેચવાળી દિવાલની જાડાઈ અને વેલ્ડ-તૈયાર બેવલ્સ સૂચિબદ્ધ કરે છે. જ્યારે ખરીદદાર રીટર્ન-બેન્ડ પૂછપરછની તૈયારી કરી રહ્યો હોય ત્યારે તે પ્રકાશિત વિકલ્પો પૃષ્ઠને સુસંગત બનાવે છે, પરંતુ ચોક્કસ O, K, ત્રિજ્યા, દિવાલ, સામગ્રી અને ડ્રોઇંગ આધારને હજુ પણ અવતરણ કરેલ આઇટમની પુષ્ટિ કરવાની જરૂર છે.
આ તફાવત મહત્વનો છે કારણ કે સપ્લાયર 180° વળાંક આપી શકે છે જે કોણમાં સાચો છે પરંતુ ભૂમિતિમાં ખોટો છે. તેથી અવતરણ માત્ર ઉત્પાદનના નામ પર આધાર રાખવાને બદલે નિર્ણાયક પરિમાણો અથવા ચિહ્નિત રેખાંકન પરત કરવું જોઈએ.
ફેબ્રિકેશન પહેલાં કયા પરિમાણો તપાસવા જોઈએ?
એકંદર O અને K ભૂમિતિ લેઆઉટ સાથે બંધબેસે પછી, કનેક્શનને હજુ પણ પરિમાણીય સમીક્ષાની જરૂર છે. બટ-વેલ્ડ 180 ડિગ્રી રીટર્ન બેન્ડ માટે, માહિતીના ચાર જૂથો એક સાથે જોડાયેલા હોવા જોઈએ.
| આઇટમ તપાસો | શા માટે તે મહત્વનું છે | વિનંતી કરવા માટે પુરાવા |
|---|---|---|
| નજીવા કદ અને બહારનો વ્યાસ | ભૌતિક પાઇપ ઇન્ટરફેસની પુષ્ટિ કરે છે | ડ્રોઇંગ, સ્ટાન્ડર્ડ ટેબલ, સપ્લાયર ડાયમેન્શનલ શીટ |
| દિવાલની જાડાઈ | બોર, વેલ્ડ-એન્ડની જાડાઈ અને સંક્રમણની વિગતોને અસર કરે છે | PO લાઇન આઇટમ, પાઇપિંગ ક્લાસ, પ્રોડક્ટ ડ્રોઇંગ |
| ઓ અને કે | યુ-ટર્ન સ્થાન અને એકંદર પરબિડીયું નિયંત્રિત કરે છે | ચિહ્નિત ફિટિંગ ડ્રોઇંગ અથવા લાગુ ડાયમેન્શનલ ટેબલ |
| તૈયારી સમાપ્ત કરો | કનેક્ટેડ પાઇપમાં ફિટ-અપને નિયંત્રિત કરે છે | બેવલ વિગત, WPS/પ્રોજેક્ટ આવશ્યકતા, સપ્લાયર ડ્રોઇંગ |
| સામગ્રી અને પ્રમાણભૂત આધાર | ટાંકવામાં આવી રહેલા ફિટિંગ સ્પષ્ટીકરણને વ્યાખ્યાયિત કરે છે | મટિરિયલ ગ્રેડ, ફિટિંગ સ્ટાન્ડર્ડ, MTC/નિરીક્ષણ જરૂરિયાતો |
દિવાલની જાડાઈ ખાસ ધ્યાન આપવાની પાત્ર છે. સમાન DN સાથેની બે ફિટિંગ અલગ-અલગ લાઇનની દિવાલો માટે બનાવી શકાય છે. જો ઓફર કરેલ વળતર વેલ્ડ છેડે કનેક્ટેડ પાઇપથી નોંધપાત્ર રીતે અલગ હોય, તો પ્રોજેક્ટને નિર્ધારિત સંક્રમણ અથવા મશીનિંગ વિગતોની જરૂર પડી શકે છે. તે નિર્ણય પ્રોજેક્ટ કોડ, વેલ્ડિંગ પ્રક્રિયા અથવા એન્જિનિયરિંગ ડ્રોઇંગનો છે; ઇન્સ્ટોલેશન દરમિયાન તેને સુધારવું જોઈએ નહીં.
MGTSP તેના પાઇપ-બેન્ડ પેજ પર અનેક સામગ્રી અને પરિમાણીય સિસ્ટમોની યાદી આપે છે, જેમાં GB/T, ASME, EN, JIS અને GOST સંદર્ભોનો સમાવેશ થાય છે. ખરીદદારોએ અવ્યાખ્યાયિત "આંતરરાષ્ટ્રીય માનક" વળાંક માટે પૂછવાને બદલે RFQ માં પ્રોજેક્ટની ચોક્કસ જરૂરિયાત જણાવવી જોઈએ. વિશાળ બ્રાઉઝ કરતી વખતે સમાન નિયમ લાગુ પડે છે પાઇપ ફિટિંગ શ્રેણી: શ્રેણી ઉત્પાદન પરિવારની પુષ્ટિ કરે છે, જ્યારે વ્યક્તિગત અવતરણ વાસ્તવિક સામગ્રી, પરિમાણો અને નિરીક્ષણના આધારને વ્યાખ્યાયિત કરે છે.
180° રીટર્ન બેન્ડ ડાયમેન્શન ટેબલને યોગ્ય રીતે કેવી રીતે વાંચવું
પરિમાણ કોષ્ટક ત્યારે જ ઉપયોગી છે જ્યારે વાચકને ખબર હોય કે કઈ પંક્તિ, ત્રિજ્યા સ્વરૂપ અને એકમો લાગુ પડે છે. નીચેની તપાસ ઘણી ઓર્ડરિંગ ભૂલોને અટકાવે છે.
- પહેલા યોગ્ય ટેબલ પસંદ કરો. કોણીના પરિમાણો, 180° વળતરના પરિમાણો, બનાવટી વળાંકના પરિમાણો અથવા અલગ પ્રમાણભૂત કુટુંબને મિશ્રિત કરશો નહીં.
- જરૂરી NPS/DN શોધો. કોષ્ટક જ્યાં તેને પ્રદાન કરે છે તે અનુરૂપ બાહ્ય વ્યાસની પુષ્ટિ કરો.
- એલઆર અને એસઆર કૉલમ અલગ કરો. લાંબા- અને ટૂંકા-ત્રિજ્યા વળતર માટે O અને K મૂલ્યો વિનિમયક્ષમ નથી.
- એકમો તપાસો. ઇરાદાપૂર્વક રૂપાંતર કર્યા વિના એક દસ્તાવેજમાંથી ઇંચના પરિમાણોને બીજામાંથી મિલીમીટર મૂલ્યો સાથે જોડશો નહીં.
- પ્રમાણભૂત આવૃત્તિ તપાસો. પ્રોજેક્ટ, પરચેઝ ઓર્ડર અથવા મંજૂર પાઇપિંગ સ્પષ્ટીકરણ દ્વારા નામ આપવામાં આવેલી આવૃત્તિનો ઉપયોગ કરો.
- સૂચિ મૂલ્યને ફેબ્રિકેશન ગેરંટી માં ફેરવશો નહીં. સપ્લાયરના ક્વોટેડ ડ્રોઈંગ અને લાગુ સહનશીલતા આવશ્યકતાઓને હજુ પણ સમીક્ષાની જરૂર છે.
ઉદાહરણ તરીકે, ASME B16.9 પરિમાણીય કોષ્ટકો કેન્દ્ર-થી-કેન્દ્ર મૂલ્ય O ને બેક-ટુ-ફેસ મૂલ્ય K થી અલગ પાડે છે અને લાગુ ત્રિજ્યા સ્વરૂપો માટે અલગ વળતર ભૂમિતિ પ્રદાન કરે છે. RFQ માટે મહત્વનો પાઠ નંબર યાદ રાખવાનો નથી; તે ખાતરી કરવા માટે છે કે નંબર સાચા કોષ્ટકમાંથી આવે છે અને તે જ ફિટિંગ સાથે જોડાયેલ છે જે સપ્લાય કરવામાં આવશે.
O અને K વાસ્તવિક લેઆઉટને કેવી રીતે અસર કરે છે?
બે સમાંતર પ્રક્રિયા રેખાઓ સાથે સ્કિડનો વિચાર કરો. પ્રથમ લાઇન 180° વળતરમાં પ્રવેશે છે અને બીજી લાઇન નિશ્ચિત પાઇપ સપોર્ટ પર ઉતરવી આવશ્યક છે. જો ક્વોટ કરેલ રીટર્નમાં O વેલ્યુ ડ્રોઈંગ કરતા મોટી હોય, તો બીજો લેગ બાજુ તરફ જાય છે. જો O સાચો છે પરંતુ K મંજૂરી કરતા મોટો છે, તો ફિટિંગનો બાહ્ય પાછળનો ભાગ સ્કિડ ફ્રેમ સાથે અથડાવી શકે છે. બંને કિસ્સાઓમાં ફિટિંગ હજુ પણ માન્ય 180° U-બેન્ડ જેવું લાગે છે, પરંતુ તે એસેમ્બલીમાં ફિટ થતું નથી.
આથી જ O અને K રેખાના કદ અને દિવાલની જાડાઈની સમાન ડ્રોઇંગ સમીક્ષા પર છે. તે સ્થાપન પરિમાણો છે, સુશોભિત કેટલોગ ડેટા નથી.
રીટર્ન બેન્ડ સ્પેસિફિકેશન ક્યારે ફરી તપાસવું જોઈએ?
જ્યારે નીચેની કોઈપણ શરતો લાગુ થાય ત્યારે મંજૂરી પહેલાં સ્પષ્ટીકરણને ફરીથી તપાસો:
- પ્રોજેક્ટ ડ્રોઇંગ એક નિશ્ચિત કેન્દ્ર-થી-કેન્દ્રનું અંતર દર્શાવે છે જે પ્રમાણભૂત વળતર સાથે સ્પષ્ટ રીતે મેળ ખાતું નથી.
- રિટર્ન કોમ્પેક્ટ સ્કિડ, હીટ-એક્સ્ચેન્જર કનેક્શન ઝોન, રેક, એન્ક્લોઝર અથવા પ્લાન્ટની હાલની જગ્યાની અંદર ફિટ હોવું જોઈએ.
- પાઇપ દિવાલ સામાન્ય શેડ્યૂલથી અલગ છે અથવા ફિટિંગ દિવાલ અવતરણમાં જણાવવામાં આવી નથી.
- સપ્લાયર ડ્રોઇંગ અથવા પાઇપિંગ ક્લાસથી અલગ ત્રિજ્યાનો પ્રસ્તાવ મૂકે છે.
- લાઇન બિન-ASME માનક સિસ્ટમ અથવા ક્લાયંટ-વિશિષ્ટ પરિમાણીય રેખાંકનનો ઉપયોગ કરે છે.
- સીધા સ્પર્શક, વિશિષ્ટ બેવલ્સ, સંક્રમણ મશીનિંગ અથવા વધારાના નિરીક્ષણની જરૂર છે.
- ફિટિંગને હાલની લાઇનમાં બદલવામાં આવી રહી છે જ્યાં ફિલ્ડ સેન્ટરલાઇન્સ અને ક્લિયરન્સ પહેલેથી જ ફિક્સ છે.
આ પરિસ્થિતિઓમાં, ફેબ્રિકેશન અથવા શિપમેન્ટ પહેલાં પરિમાણીય ચિત્ર માટે પૂછો. ડ્રોઇંગમાં એવી માહિતી દર્શાવવી જોઈએ જે વાસ્તવમાં ફિટને નિયંત્રિત કરે છે: NPS/DN અથવા OD, દિવાલની જાડાઈ, ત્રિજ્યા અથવા વળતરનો પ્રકાર, O, K, અંતિમ તૈયારી, સામગ્રી અને કોઈપણ સ્પર્શક લંબાઈ.
180° રિટર્ન બેન્ડ RFQ માં શું સમાવવું જોઈએ?
જો પરિમાણીય માહિતી પૂર્ણ હોય તો ઉત્પાદનના લાંબા વર્ણન કરતાં સંક્ષિપ્ત RFQ વધુ ઉપયોગી છે. વ્યવહારુ લાઇન આઇટમમાં શામેલ હોઈ શકે છે:
- જથ્થો
- 180° રીટર્ન બેન્ડ / રીટર્ન ફિટિંગ વર્ણન
- NPS/DN અથવા બહારનો વ્યાસ
- કનેક્ટેડ પાઇપ દિવાલની જાડાઈ અથવા શેડ્યૂલ
- જરૂરી સામગ્રી ગ્રેડ
- LR, SR, અથવા રેખાંકન-વ્યાખ્યાયિત ત્રિજ્યા
- આવશ્યક પરિમાણીય ધોરણ અને આવૃત્તિ
- O અને K જો તેઓ પ્રોજેક્ટ ડ્રોઇંગ દ્વારા નિયંત્રિત થાય છે
- બટ્ટ-વેલ્ડ અંતિમ તૈયારી અથવા અન્ય અંતિમ વિગતો
- જરૂરી સામગ્રી પ્રમાણપત્ર, નિરીક્ષણ અને માર્કિંગ માહિતી
- જ્યારે ભૂમિતિ સ્પેસ-ક્રિટીકલ હોય ત્યારે પ્રોજેક્ટ ડ્રોઇંગ
Maigaotuo / MGTSP આ માહિતીનો ઉપયોગ તેની પાઇપ-બેન્ડ અને પાઇપ-ફિટિંગ સપ્લાય રેન્જ સાથે પૂછપરછને મેચ કરવા માટે કરી શકે છે. પ્રોજેક્ટ-વિશિષ્ટ વળતર માટે, ખરીદદારો કરી શકે છે MGTSP ને પાઇપિંગ જરૂરિયાતો મોકલો અવતરણ સમીક્ષા માટે સંબંધિત રેખાંકન, કદ, દિવાલ, સામગ્રી, ધોરણ અને જથ્થા સાથે.
નિષ્કર્ષ
180° રિટર્ન બેન્ડ માટે, એકલો કોણ સાબિત કરતું નથી કે ફિટિંગ લાઇનમાં ફિટ થશે. O એ સમાંતર પાઇપ સેન્ટરલાઇન્સ વચ્ચેનું અંતર નક્કી કરે છે, જ્યારે K બેક-ટુ-ફેસ એન્વેલપ નક્કી કરે છે. લેઆઉટની વિરુદ્ધ બંનેની સમીક્ષા કરો, પછી NPS/DN, બહારનો વ્યાસ, દિવાલની જાડાઈ, ત્રિજ્યા સ્વરૂપ, સામગ્રી, પ્રમાણભૂત અને વેલ્ડ છેડાની પુષ્ટિ કરો. જ્યારે પ્રોજેક્ટ ભૂમિતિ નિયંત્રિત થાય છે, ત્યારે સૌથી સુરક્ષિત RFQ એ એક છે જેમાં ડ્રોઇંગનો સમાવેશ થાય છે અને સપ્લાયરને ચોક્કસ પરિમાણો ટાંકવામાં આવે છે તે પરત કરવા માટે કહે છે.