Hoe kinne jo oerienkomme mei piipgrutte, muorredikte en einfoarming
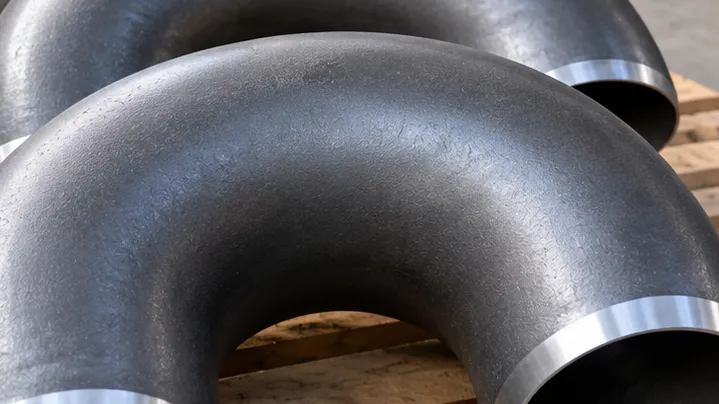
A 180 ° werom bocht pipe fitting kin de juste draaihoek hawwe en noch altyd de ferkearde fit wêze foar de ferbûne pipeline. De keaper moat oerienkomme mei it weromkommen oan de oanswettende pipe grutte, muorre dikte, dimensional standert, werom mjitkunde, materiaal en welding-ein tarieding. Dizze fariabelen interact: feroarjen fan de muorre dikte feroaret de boring en kin feroarje de weld oergong, wylst it feroarjen fan de werom radius feroaret it sintrum-to-sintrum romte nedich foar de U-turn. In wurkbere RFQ begjint dêrom mei de ferbûne piip en de yndielingstekening, dan freget de leveransier om de krekte passende mjitkunde en einbetingst werom te jaan dy't oanhelle wurde.
Maigaotuo / MGTSP listet elbows, bochten en besibbe komponinten binnen syn pipe-fitting berik. Its Pipe Bend side identifisearret 45 ° en 180 ° oanpaste hoek opsjes, DN25-DN1200 nominale maten, muorre dikte matched oan de lieding en weld-prepare bevels. Dy produkt feiten stypje in fitting-matching diskusje, mar it projekt tekening of bestjoerlike fitting standert noch moatte definiearje de krekte 180 ° werom nedich.
Wêrom "180 °" is gjin folsleine fitting spesifikaasje
De hoeke fertelt de keaper dat it streampaad rjochting omkeart. It definiearret net de folsleine fysike envelope. In 180 ° werom kin ferskille yn centerline radius, sintrum-to-sintrum ôfstân, muorre dikte, materiaal, ein tarieding en manufacturing basis. Yn in congested piping rack, apparatuer skid of proses line, dy ferskillen bepale oft de fitting skeakelt tichtby komponinten en oft de twadde piip skonk lân dêr't de tekening ferwachtet.
Dit is de wichtichste reden in sitaat foar in koalstof stiel 180 graad elbow fitting kin net wurde evaluearre troch hoeke en nominale grutte allinnich. De keaper moat witte hokker dimensjeel systeem de leveransier brûkte en oft de oanbeane mjitkunde oerienkomt mei de ferbûne piip en beskikbere ynstallaasjeromte.
180 Degree Return Bend Pipe Fitting Ofmjittings Begjin mei de ferbûn Pipe
Foar 180 graad werom bend pipe fitting ôfmjittings, begjinne mei de line dêr't de fitting by moat. Opnimme de nominale piip grutte of bûten diameter, de eigentlike muorre dikte, fereaske materiaal en de bestjoerlike piping / fitting standert of projekt tekening. Dizze wearden meitsje de ynterface. Pas dêrnei moat de passende mjitkunde selektearre of befêstige wurde.
Nominale pipe grutte op himsels is net genôch. Deselde nominale grutte kin brûkt wurde mei mear as ien muorre dikte, en dat feroaret de ynterne boring en it bedrach fan metaal oan de weld ein. In weromkear makke foar in oare muorre dikte kin fereaskje in oergong of kin net oerien mei de mienskiplike detail tastien troch it projekt. Foar laske systemen kin muorre mismatch ek fergrutsje fit-up wurk en meitsje in ynterne stap by de foltôge joint.
In praktyske RFQ line moat dêrom pleatse de ferbûn piip en fitting ynformaasje tegearre: NPS / DN of OD, pipe muorre, fitting muorre, materiaal, fereaske 180 ° mjitkunde, ein tarieding en kwantiteit. Dit makket it dreger foar in generike fitting te wurde oanhelle krekt omdat de nominale grutte liket te passen.
Hoe kinne jo de 180-graden Pipe Return Bend Radius ferifiearje
De 180 graad pipe werom bocht radius kontrolearret folle mear as fisuele ferskining. It feroaret de totale U-turn envelope, sintrum-to-sintrum ôfstân tusken de twa parallelle skonken, stipe lokaasje en beskikber fabrication romte. In straal dat is akseptabel út ien engineering perspektyf kin noch v're ûnbrûkber as it beweecht it weromkommen bûten de romte tastien troch de apparatuer of piping layout.
Foar fabryk makke smeed buttwelding fittings, ASME B16.9 is ien mienskiplike dimensional referinsje en covers ôfmjittings, tolerances, wurdearrings, testen en markings; de hjoeddeistige ASME-edysje is B16.9-2024. It omfettet koarte-radius elbows en werom. In projekt, lykwols, kin folgje in oar standert systeem of in kontrolearre fabrication tekening. De RFQ moat de fereaske referinsje identifisearje ynstee fan te freegjen om in net definieare "standert 180 werom."
LR Long Radius Pipe Elbow vs SR Koarte Radius Pipe Elbow
Sykje nei in LR lange radius pipe elbow en an SR koarte radius pipe elbow wjerspegelje ferskillende romte en mjitkunde besluten. In weromkear mei in koartere radius fermindert de ynstallaasjeomjouwing, mar feroaret de kromte en sintrumlinearrangement. In konfiguraasje mei langere radius freget mear romte. Gjin fan beide moatte wurde presintearre as universeel better; de juste opsje is de iene tastien troch de piping klasse, tekening en tapassing standert.
As in leveransier in oare straal foarstelt as de projekttekening, dan moat de feroaring oanjûn wurde as in ôfwiking yn 'e offerte. Radius behannelje as in lyts fabryksdetail kin in pasprobleem yn 'e lette faze meitsje, sels as materiaal en nominale grutte korrekt binne.
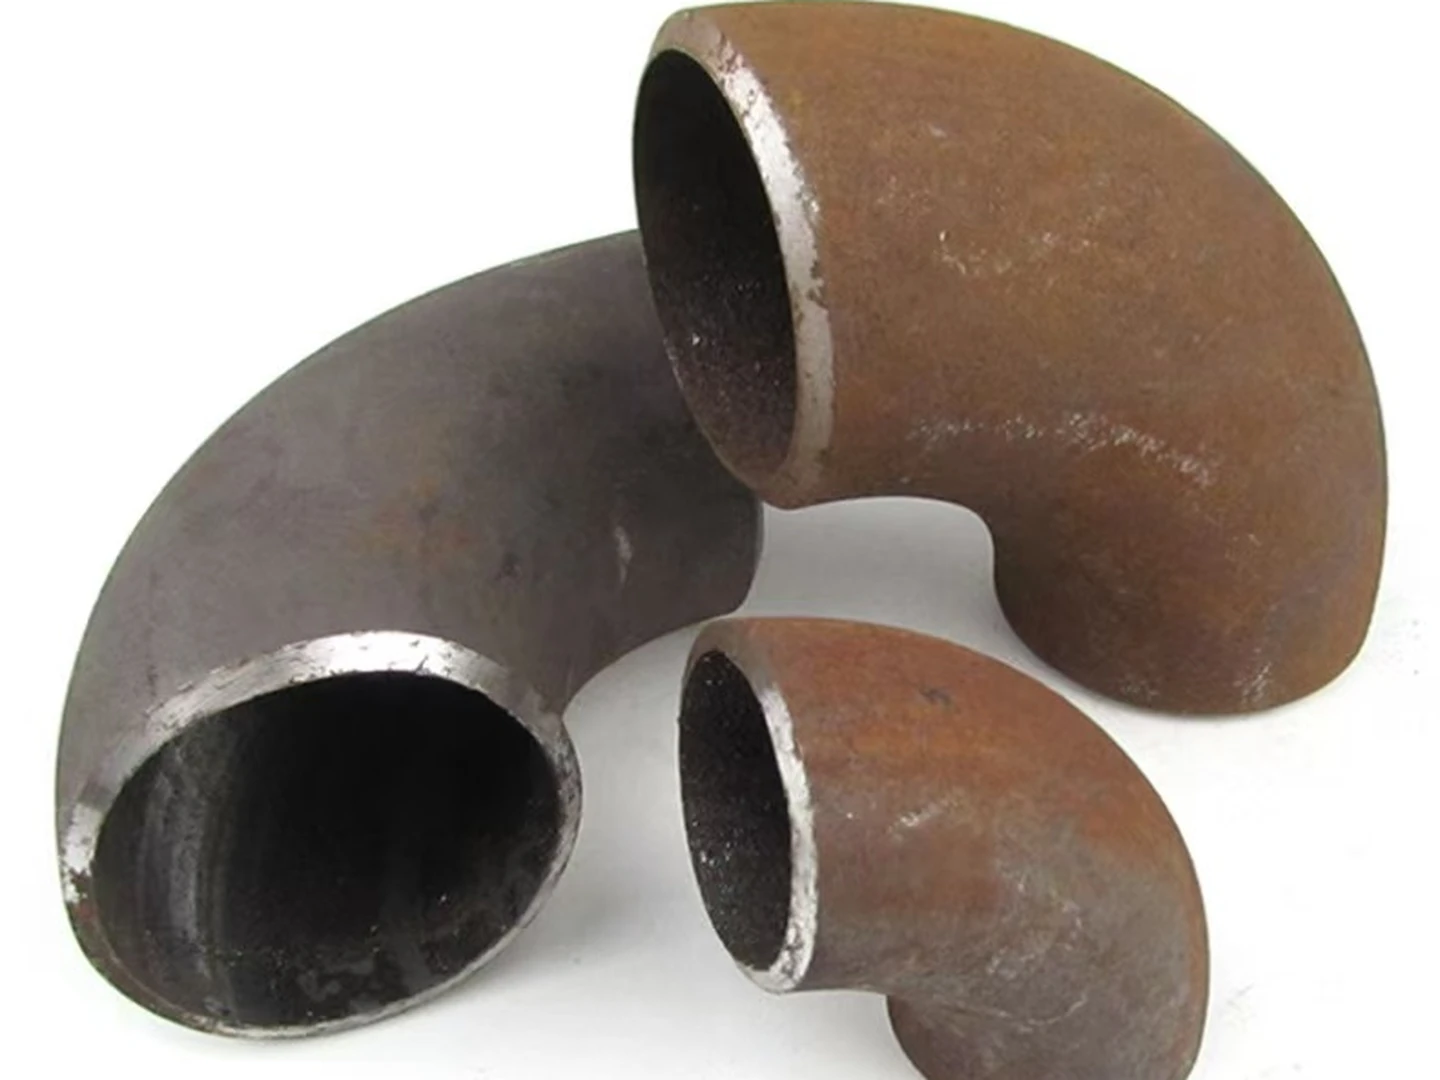
Sintrum-nei-sintrum-ôfstân kin beslute oft de weromreis past
Yn in U-turn arranzjemint fertaalt de werom radius yn in sintrum-to-sintrum ôfstân tusken de twa parallelle pipe skonken. Dy diminsje kin wêze in fêste ynterface mei pompen, kopteksten, skid frames, stipet of besteande nozzles. In fitting kin foldwaan syn 180 ° hoek wylst noch ferpleatse de twadde pipe skonk fuort fan de lokaasje werjûn op de fabrication tekening.
Guon oanpaste bocht arranzjeminten kinne ek befetsje rjochte tangens lingtematen foar of nei de bûgde seksje. As tangens binne nedich, se moatte wurde werjûn op 'e tekening en opnommen yn' e dimensionale kontrôle. As se net ferplicht binne, moatte se net wurde tafoege troch oanname. Dit is de reden dat in technyske offerte krityske dimensjes moat weromjaan, net allinich in produktnamme en grutte.
Match muorredikte foar it finalisearjen fan de weld-ynterface
Wall dikte is in ferbining fariabele likegoed as in druk / design fariabele. De oanswettende piip en werom moatte in akseptabel oergong by de weld. As har muorren ferskille, kin it projekt ynterne of eksterne tapering, ferwurkjen of in oare tarieding definieare troch de bestjoerskoade, weldingproseduere of projektdetail.
Dit is wêrom a butt weld 180 graden werom bocht moatte wurde hifke tegearre mei de oansletten pipe muorre ynstee besteld út in generic elbow list. De keaper moat beide komponinten yn itselde line-itemskema sjen litte en elke tastiene muorretransysje identifisearje. De leveransier moat de eigentlike oanbeane muorre werombringe en oanjaan oft der in einfoarming opnommen is.
De útdrukking "butt weld" beskriuwt de bedoelde ferbining. It bewiist net op himsels dat in fitting naadloos is, de materiaalklasse fêststelle of it ynspeksjepakket definiearje. Dy items moatte noch harren eigen spesifikaasjes.
Ein Tarieding foar in Butt Weld 180 Degree Return Bend
De 180 werom bocht ein bevel moat oerienkomme mei it lasplan. ASME B16.25 is ien mienskiplike referinsje foar tarieding fan buttwelding einen en omfiemet welding bevels plus ynterne en eksterne foarmjouwing fan swiere muorre komponinten. In projekt kin ynstee brûke in oare standert of in projekt-spesifike welding detail, sadat de kontrolearre eask moat wurde oanjûn yn de RFQ of tekening.
Oprop foar in "las-klear bevel" is nuttich as in kommersjele beskriuwing, mar is net in folslein akseptaasje kritearium. De keaper moat noch witte oft de bevel, root face, bore oergong en tolerânsjes oerien mei de mating piip en goedkard WPS. Dit wurdt foaral wichtich as de dikte fan 'e piip en fitting muorre ferskille.
MGTSP's Pipe Bend-side listet weld-prepare bevels foar syn pipe-bend-produktfamylje. Foar in spesifyk 180 ° werom oarder, oanbesteging moat freegje de leveransier te befêstigjen de ein tarieding op de offerte of tekening ynstee fan oannimmen dat ien bevel detail jildt foar elke muorre dikte.
Materiaalseleksje moat de pipingspesifikaasje folgje
In weromkear bocht is ûnderdiel fan in piping systeem, dus materiaal moat net selektearre wurde ûnôfhinklik fan de line klasse. Servicetemperatuer, floeistof, korrosysjefergoeding, drukûntwerp en regels foar projektmateriaal kinne ynfloed hawwe op it fereaske fittingmateriaal. De juste fraach foar oankeap is net gewoan "koalstofstaal as roestfrij stiel?" mar "hokker materiaal is goedkard foar dizze line en kin wurde dokumintearre tsjin de projekteask?"
As in leveransier in klasse foarstelt dy't oars is fan 'e pipingspesifikaasje, moat dat foarstel behannele wurde as in technyske ôfwiking en dêroer besjoen. In produktside kin befestigje dat in leveransier de passende famylje behannelet; it kin net ferfange de projekt yngenieur syn materiaal seleksje.
Wat moat de fabrikaazjetekening sjen litte?
In fabrication of oankeap tekening is meast brûkber as it ferwideret geometryske oannames. Op syn minst, it moat identifisearje de ferbûn pipe grutte en muorre, werom hoeke, fereaske radius of centerline mjitkunde, totale ôfmjittings nedich foar fit, materiaal, ein tarieding en eltse rjochte tangens eask. As it weromkommen is ûnderdiel fan in prefabrykearre spool, lit de oriïntaasje en kritysk weld-to-weld ôfmjittings ek.
Foar a oanpaste stielen piip elbow of net-standert werom, de tekening wurdt noch wichtiger omdat in standert katalogus tabel meie net beskriuwe de bestelde mjitkunde. It antwurd fan de leveransier moat de keapertekening erkennen, in fabrikaazjetekening weromjaan foar goedkarring, of elke ôfwiking listje dy't de ynterface feroaret.
"Neffens tekening" is net genôch sûnder revyzje kontrôle. De RFQ en offerte moatte it tekeningnûmer en revyzje identifisearje foar prizen, sadat lettere ûntwerpwizigingen net stilwei in mismatch meitsje tusken oankeap en fabrikaazje.
Dimensionale ynspeksje en materiaal ynspeksje bewize ferskate dingen
Untfangende teams rjochtsje har faak op it materiaalsertifikaat, om't it maklik is om te besjen foar ferstjoering. Foar in 180 ° werom, ma in krekte materiaal graad net bewize dat de centerline mjitkunde, ein ôfmjittings of bevel oerienkomt mei de goedkard tekening. It ynspeksjeplan moat dêrom materiaalferifikaasje skiede fan dimensionale ferifikaasje.
Wêr't dimensionale records nedich binne, identifisearje hokker diminsjes kritysk binne om te passen: pipe-end OD, muorre by de ferbining, sintrum-to-sintrum spacing, radius of in oare tekening-kontrolearre diminsje, en de ein-tarieding mjitkunde. Dit soarget foar in sterkere akseptaasjebasis dan in generike ferklearring dat de fitting "foar ferstjoering kontrolearre waard."
Wêrom twa 180 ° werom offertes kinne beskriuwe ferskillende fittings
Ien leveransier kin quote in standert fabryk makke butt-weld werom. In oar kin in fabrisearre of oanpaste bocht oanhelje op basis fan in tekening. Beide kinne "180 ° werom" skriuwe yn 'e beskriuwing, mar har radius, muorre, einbetingst, materiaal, ynspeksjeomfang en tolerânsjes kinne ferskille. It fergelykjen fan ienheidspriis foar it normalisearjen fan dizze fjilden is gjin jildige kommersjele fergeliking.
| Fit-Check Item | Keaper Ynput | Supplier Befêstiging | Mismatch Risiko |
|---|---|---|---|
| Ferbûn pipe | NPS / DN of OD plus muorre dikte | Kompatibele fitting grutte en muorre | Ferkearde boring of weld fit-up |
| Geometry werom | 180 ° plus fereaske standert / tekening | Radius en krityske diminsjes | U-turn past net by de yndieling |
| Materiaal | Goedkard line / fitting materiaal | Oanbean graad en materiaal referinsje | Net goedkard ferfanging |
| Ein tarieding | WPS / standert / tekening eask | Bevel en oergong ynbegrepen | Fjild of winkel rework |
| Ynspeksje / docs | MTC / test / ynspeksje omfang | Bewiis opnommen yn oanbod | Ûntfange of akseptaasje skeel |
| Drawing kontrôle | Drawing nûmer en revyzje | Oanhelle revyzje plus ôfwikingen | Fabrication nei ferâldere geometry |
As it projekt fereasket in stielen piip elbow materiaal test sertifikaat, kontrolearje it sertifikaat tsjin it passende materiaal en fysike identifikaasje. Mar tink oan wat it kin net bewize: in MTC net befêstigje dimensional fit. Geometry en bevel betingst moatte wurde ferifiearre troch de jildende standert, goedkard tekening en dimensionale ynspeksje records.
Wat te stjoeren mei de RFQ
De keaper moat de ferbûne piipspesifikaasje, fereaske materiaal, muorredikte, 180 ° mjitkunde, jildende fittingstandert as tekening, eask foar ein-tarieding, ynspeksje- / dokumintpakket en tekeningferzje yn ien kontroleare skema stjoere. De leveransier moat dizze fjilden yn 'e offerte werhelje en ôfwikingen apart opjaan.
De Elbow produkt famylje en Pipe Bend side kin brûkt wurde om de relevante produktrjochting op koarte list te meitsjen. Finale fit, lykwols, moat wurde befêstige tsjin de eigentlike line en tekening.
Projekt teams dy't nedich passende matching kinne stjoere de piip skema en mjitkunde troch de Maigaotuo enkête side. It oankeapbeslút moat basearre wurde op in werombuiging dy't dimensjeel, materieel en dokumintêr kompatibel is mei de line - net allinich op it feit dat twa sitaten beide de wurden "180 ° elbow" befetsje.